
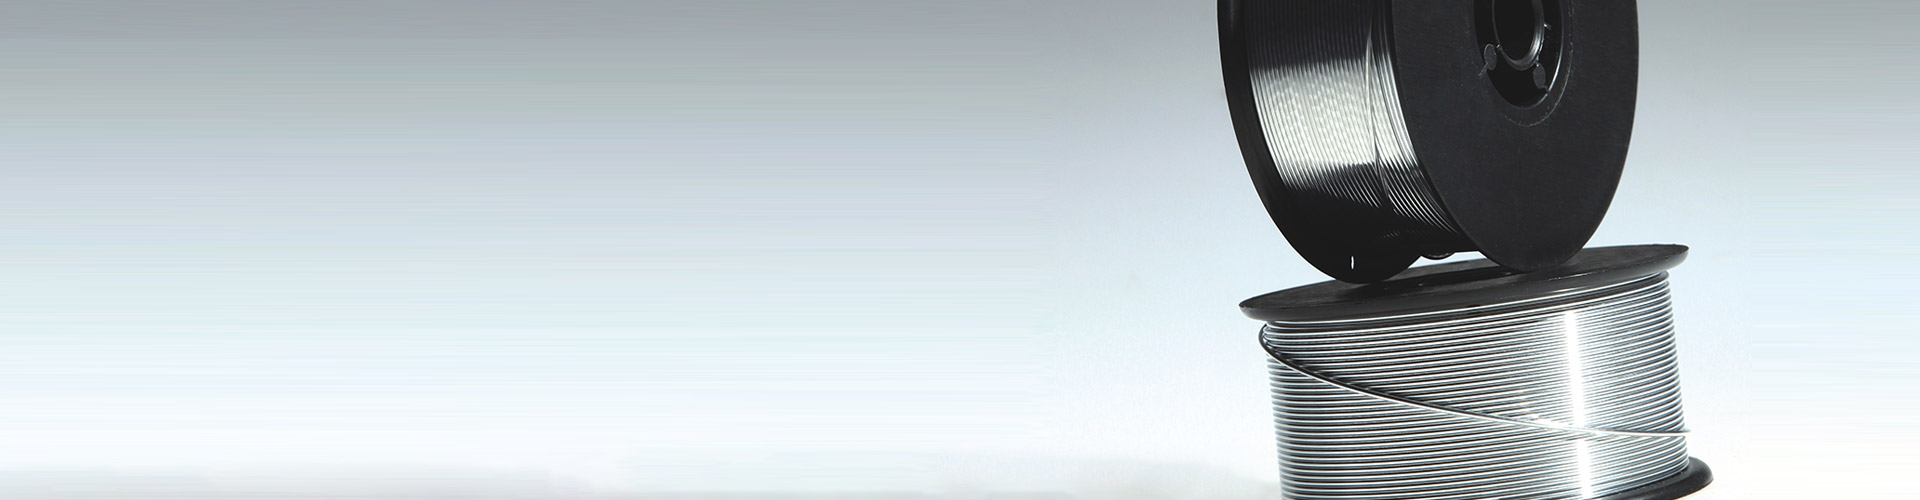


Filo per saldatura in alluminio
Filo per saldatura in alluminio ER5556
Rispetto al 5356, il 5556 contiene più magnesio e manganese, che ha maggiore resistenza, migliore tenacità, maggiore resistenza alla corrosione e migliori prestazioni di saldatura, consigliato per la saldatura di leghe della serie 5000, serie 6000, 7000 serie, come 5050, 5052, 5083, 5456, 6005A, 6061,6063,6082,7005 ecc.
E-mail: rich@chinayinyu.com
Contattaci
Descrizione del prodotto
Al-Mg5Mn0,8
Filo per saldatura in alluminio
Serie 5xxx · Lega strutturale ad alta resistenza
AWS A5.10
ISO 18273
ABS
4,5-5,5% Magnesio
0,5-1,0% Manganese
340MPa Resistenza alla trazione
16-20% Allungamento

Panoramica del prodotto
ER5556 è un metallo d'apporto legato a magnesio-manganese contenente 4,5-5,5% di magnesio e 0,5-1,0% di manganese. Questa composizione fornisce una resistenza maggiore rispetto a ER5356 pur mantenendo un'eccellente formabilità e resistenza alla corrosione. L'aggiunta di manganese affina la struttura del grano e migliora la tenacità del metallo saldato. Il filo è prodotto con finitura superficiale rasata per eliminare ossidi e residui di lubrificanti. ER5556 è specificamente formulato per la saldatura delle leghe di alluminio della serie 5xxx dove sono richieste proprietà meccaniche più elevate, in particolare per applicazioni strutturali nei settori marittimo, dei trasporti e dei recipienti a pressione.
Vantaggi fondamentali
1
Alta resistenza
L'aggiunta di manganese fornisce un rafforzamento della soluzione solida, raggiungendo una resistenza alla trazione come saldato di 340-370 MPa senza trattamento termico post-saldatura.
2
Raffinazione del grano
Il contenuto controllato di manganese favorisce la struttura a grana fine equiassica nel deposito di saldatura, migliorando la resistenza alla fatica e riducendo le fessurazioni da solidificazione.
3
Resistenza alla corrosione
Magnesio-manganese combination provides passive oxide stability in seawater and industrial chemical environments, matching 5xxx series base alloys.
4
Qualità della saldatura
La finitura superficiale rasata con contenuto di idrogeno inferiore a 0,12 ml/100 g produce saldature di qualità radiografica con porosità minima.
Specifiche del prodotto
Diametri dei fili 0,8 mm/1,0 mm/1,2 mm/1,6 mm/2,4 mm
Imballaggio D200 (2kg) · D300 (7kg) · K355 (50kg) · Tamburo di svolgimento (180kg)
Condizione della superficie Finitura rasata · Sgrassato chimicamente · Profondità di ossido inferiore a 30Å
Gas di protezione 100% Argon (99,996%) · Ar-He 75/25 per sezioni pesanti
Intervallo di fusione 570°C - 635°C (1060°F - 1175°F)
Densità 2,66 g/cm³
Limiti di composizione chimica
Magnesio (Mg) 4,5 - 5,5%
Manganese (Mn) 0,5 - 1,0%
Cromo (Cr) 0,05 - 0,20%
Titanio (Ti) 0,05 - 0,15%
Ferro (Fe) 0,40% massimo
Alluminio (Al) Equilibrio
Totale altri elementi inferiori allo 0,15%
Scenari applicativi
Strutture marine Scafi di navi, piattaforme offshore, attrezzature di coperta, riser marini
Recipienti a pressione Serbatoi saldati, contenitori chimici, recipienti di stoccaggio criogenico
Trasporti Vagoni ferroviari, rimorchi per camion, cassoni ribaltabili, cisterne per carburante
Fabbricazione strutturale Bracci di gru, ponti, ponteggi, componenti strutturali in alluminio
Parametri di saldatura
Voltaggio: 21-25 V
Corrente: 130-190 A
Velocità di avanzamento del filo: 4,5-7,5 m/min
Flusso di argon: 18-24 l/min
sporgenza: 12-18 mm
Temp. Interpass: inferiore a 120°C
Domande frequenti
Quali materiali di base può saldare ER5556?
ER5556 è progettato per la saldatura delle leghe di alluminio della serie 5xxx tra cui 5052, 5056, 5083, 5086, 5183 e 5556. Fornisce proprietà meccaniche e resistenza alla corrosione corrispondenti per queste leghe.
ER5556 richiede un trattamento termico post-saldatura?
No, ER5556 raggiunge le proprietà meccaniche complete nella condizione saldata senza trattamento termico post-saldatura. L'aggiunta di manganese fornisce un rafforzamento della soluzione solida direttamente dopo la saldatura.
Quale gas di protezione deve essere utilizzato con ER5556?
Si consiglia argon al 100% (purezza 99,996%). Per sezioni di spessore superiore a 12 mm la miscela Argon-Elio 75/25 può migliorare la penetrazione e l'azione bagnante.
Cosa causa la porosità durante la saldatura con ER5556?
La porosità è generalmente causata dall'umidità sulla superficie del filo, dal materiale di base contaminato o da una copertura inadeguata del gas di protezione. Garantire un'umidità inferiore al 55%, pulire accuratamente il metallo di base e verificare la portata del gas.
Requisiti di archiviazione
Conservare le bobine nella confezione originale sottovuoto a 10-35°C con umidità relativa inferiore al 55%. Le bobine aperte devono essere utilizzate entro 96 ore. Per una conservazione prolungata, riporre in un armadio riscaldato a 35-45°C. Evitare l'esposizione a nebbia d'olio, polvere di molatura o vapori chimici.
Precauzioni per la manipolazione
Utilizzare guanti puliti e senza polvere quando si maneggia il filo. Evitare il contatto con olio, grasso o nebbia di refrigerante. Non conservare vicino ad aree di lavorazione dell'acciaio al carbonio. Rimettere la copertura protettiva nella bobina dopo ogni utilizzo. Sostituire il rivestimento in Teflon ogni 150 kg di consumo di filo.
Filo per saldatura in alluminio ER5556
Venendo dalla Cina,
Marketing nel mondo.
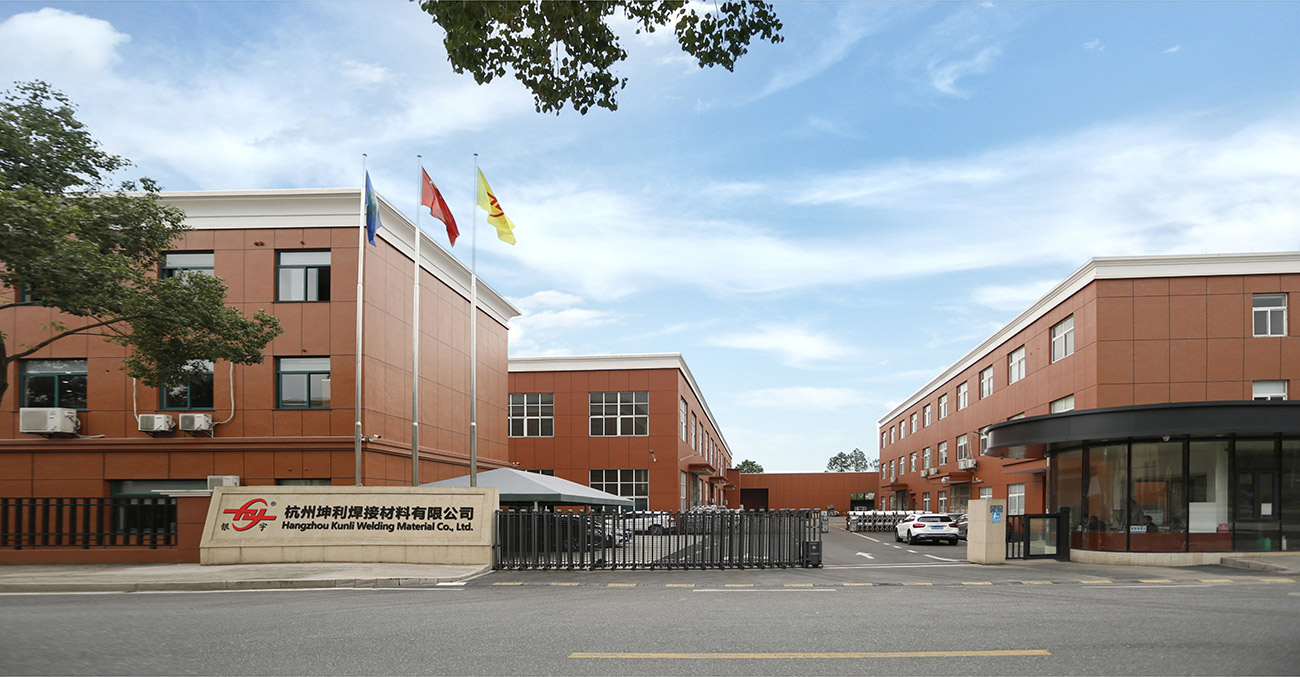
Hangzhou Kunli welding materials Co., Ltd. si trova nella zona industriale della città di Puyang,
distretto di Xiaoshan, Hangzhou, provincia di Zhejiang. È un prodotto ad alta tecnologia e ad alte prestazioni
Cina Filo per saldatura in alluminio ER5556 produttore E
vendita all ingrosso Filo per saldatura in alluminio ER5556 fornitore. L'azienda ha più di 20 anni di esperienza nella produzione di fili in lega di alluminio, con attrezzature avanzate internazionali per la produzione di fili per saldatura in lega di alluminio, apparecchiature di collaudo complete, processo di produzione stabile e rigoroso sistema di controllo della qualità. Le alte prestazioni OEM/ODM Filo per saldatura in alluminio ER5556 prodotto dall'azienda ha superato con successo una serie di certificazioni autorevoli internazionali, come DB, CE, ABS, DNV, CCS, ecc. Abbiamo più di 200 tonnellate di capacità produttiva al mese e il 50% è stato esportato in oltre 30 paesi come Stati Uniti, Messico, Sud-est asiatico, Giappone, Corea, Australia, Nuova Zelanda e così via.
-

30+
UTILIZZATO NEL SETTORE TECNOLOGICO DELL'INDUSTRIA PESANTE
-

35
ANNI DI ESPERIENZA DI RICERCA E SVILUPPO
-

200+
ISTITUZIONI COOPERATIVE DI R&S SU GRANDE SCALA
-

20+
PAESI E REGIONI DEL COMMERCIO GLOBALE
Venendo dalla Cina,
Marketing nel mondo.
Oltre il 90% dei nostri operatori sul campo ha una formazione professionale e tecnica e molti anni di esperienza nella lavorazione e nell'assemblaggio di apparecchiature. È proprio grazie a questo team unito, dedicato, pionieristico, qualificato ed esperto che la tecnologia ei prodotti dell'azienda possono essere continuamente aggiornati e migliorati.


CONTATTACI
Inviaci un messaggio
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319
::: Ultime novità :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
La saldatura dell'alluminio sembra piuttosto semplice da lontano. Il materiale è leggero, facile da modellare ed...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wire
Aug 24, 2026
Da lontano, saldare l'alluminio sembra abbastanza semplice: alimenta il filo, accendi l'arco, muoviti lungo...
-
How Do Aluminum Welding Wire Types Differ Across Fabrication Pr...
Aug 19, 2026
Un saldatore in piedi davanti a una panchina, che fissa tre bobine di filo di alluminio che sembrano tutte quasi iden...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help Reduce
Aug 17, 2026
Un saldatore che si allontana da un giunto di alluminio finito, solo per trovare pori sparsi sul cordone o una fessur...
-
Aluminum Welding Wire Quality Control Process Explained: From A...
Aug 26, 2026
Controllo qualità del filo per saldatura in alluminio: dove iniziano effettivamente la maggior parte dei problemi ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Process E...
Aug 18, 2026
Two spools of welding wire can carry the same alloy designation, the same diameter on the label, and the same AWS ...
Estensione delle informazioni di settore
Ulteriori informazioni su Filo per saldatura in alluminio ER5556
Filo per saldatura in alluminio ER5556 – Metallo d'apporto Al-Mg5Mn0.8 ad alta resistenza
Come a Produttore Er5556 di saldatura in alluminio Wire.html , adattiamo la configurazione del prodotto all'applicazione, ai limiti operativi, alle interfacce e ai criteri di accettazione definiti per ciascun progetto.
Hangzhou Kunli Welding Materials Co., Ltd. è specializzata Produttore di fili per saldatura in alluminio ER5556 e fornitore dalla Cina, che produce questo metallo d'apporto della serie 5xxx per applicazioni strutturali che richiedono una resistenza maggiore rispetto a ER5356. Con oltre 20 anni di esperienza nella produzione di fili in lega di alluminio, forniamo ER5556 nei formati MIG, TIG e a tamburo a cantieri navali, produttori di recipienti a pressione, produttori di ferrovie e autocarri e officine strutturali generali in più di 30 paesi.
Il nostro ER5556 è formulato con il 4,5–5,5% di magnesio e lo 0,5–1,0% di manganese. L'aggiunta di manganese fornisce un rafforzamento della soluzione solida e un affinamento del grano, conferendo una resistenza alla trazione come saldato di 340–370 MPa senza trattamento termico post-saldatura. Il filo è prodotto con una finitura superficiale rasata per rimuovere ossidi e lubrificanti residui, mantenendo il contenuto di idrogeno inferiore a 0,12 ml/100 g per saldature di qualità radiografica con porosità minima.
Gamma di prodotti e confezione
Forniamo ER5556 nei diametri e nelle confezioni più comunemente utilizzati negli ambienti di produzione. Tutte le bobine sono sigillate sottovuoto con essiccante per proteggere la superficie del filo fino all'utilizzo.
| Formato | Diametri disponibili | Confezione tipica |
|---|---|---|
| Bobine MIG | 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 millimetri | 0,5, 2, 5, 6, 7kg |
| Bacchette TIG diritte | 1.6, 2.0, 2.4, 3.0, 3.2, 4.0, 5.0 millimetri | 5,10 kg per scatola |
| Bobine | 2,4, 3,0, 3,2, 4,0 mm | 8-15 kg |
| Batteria | 0,8, 0,9, 1,0, 1,2, 1,6 mm | 40, 80, 180 chilogrammi |
Per le linee automatizzate, consigliamo bobine D200 (2 kg), D300 (7 kg) o K355 (50 kg) a seconda della configurazione dell'alimentatore. Sono disponibili tamburi per celle di saldatura robotizzate ad alto volume.
Applicazioni e adattamento del materiale di base
ER5556 è progettato per la saldatura delle leghe della serie 5xxx dove sono richieste proprietà meccaniche più elevate e funziona bene anche su molte leghe 6xxx e 7xxx. I materiali di base tipici includono 5050, 5052, 5083, 5456, 6005A, 6061, 6063, 6082 e 7005. Le applicazioni comuni includono:
- Strutture marine: scafi di navi, piattaforme offshore, attrezzature di coperta, riser marini
- Recipienti a pressione: serbatoi saldati, contenitori chimici, stoccaggio criogenico
- Trasporti: vagoni ferroviari, rimorchi per camion, cassoni ribaltabili, cisterne per carburante
- Fabbricazione strutturale: bracci di gru, ponti, impalcature, componenti in alluminio
Rispetto a ER5356, il contenuto di manganese più elevato in ER5556 migliora la resistenza e la lavorabilità, rendendolo la scelta preferita per saldature portanti e critiche per la fatica. Offre inoltre una migliore resistenza alla criccatura a caldo nelle saldature a sezione spessa o multipassaggio.
Composizione chimica e proprietà meccaniche
Il nostro ER5556 soddisfa le classificazioni AWS A5.10, ISO 18273 e GB/10858 S AL 5556. La composizione controllata garantisce proprietà costanti del metallo di saldatura.
| Elemento | Limite (in peso%) |
|---|---|
| Mg | 4.7–5.5 |
| Mn | 0,5–1,0 |
| Cr | 0,05–0,20 |
| Ti | 0,05–0,20 |
| Fe | ≤0,40 |
| Sì | ≤0,25 |
| Cu | ≤0,10 |
| Zn | ≤0,25 |
| Sii | ≤0,0003 |
| Altri (ciascuno) | ≤0,05 |
| Altri (totale) | ≤0,15 |
Proprietà tipiche del giunto saldato sul materiale di base 5456-H112: resistenza alla trazione 310 MPa, resistenza allo snervamento 160 MPa, allungamento 14%. Il filo ha un intervallo di fusione di 570–635°C e una densità di 2,66 g/cm³.
Parametri di saldatura e gas di protezione
Per la saldatura MIG consigliamo i seguenti parametri iniziali per filo da 1,2 mm:
- Voltaggio: 21–25 V
- Corrente: 130–190 A
- Velocità di avanzamento del filo: 4,5–7,5 m/min
- Flusso di argon: 18–24 L/min
- sporgenza: 12–18 mm
- Temperatura di interpass: inferiore a 120°C
Utilizzare argon al 100% (purezza 99,996%) per la maggior parte delle applicazioni. Per sezioni di spessore superiore a 12 mm una miscela argon-elio 75/25 migliora la penetrazione e la bagnabilità. Il filo garantisce un arco stabile e un buon aspetto del cordone in un'ampia finestra di parametri.
Controllo qualità e conformità
Il nostro ER5556 è prodotto nel nostro stabilimento di Hangzhou con linee di produzione avanzate a livello internazionale e apparecchiature di prova complete. Operiamo un rigoroso sistema di controllo qualità e abbiamo ottenuto le certificazioni DB, CE, ABS, DNV e CCS. Il nostro laboratorio interno comprende spettrometria di emissione ottica, microscopia metallografica, prove di trazione e robot di saldatura per test di procedura.
Ogni lotto di produzione viene testato per composizione chimica, proprietà meccaniche e saldabilità. Forniamo certificati di prova dei materiali e, su richiesta, rapporti di ispezione di terze parti. La nostra capacità di produzione mensile supera le 200 tonnellate, consentendoci di fornire sia bobine standard che imballaggi personalizzati per grandi progetti.
Stoccaggio e movimentazione
Per mantenere la qualità del filo, conservare le bobine nella confezione originale sottovuoto a 10–35°C con umidità relativa inferiore al 55%. Una volta aperto utilizzare il filo entro 96 ore. Per una conservazione più lunga, posizionare le bobine in un armadietto riscaldato a 35–45°C. Evitare l'esposizione a nebbia d'olio, polvere di molatura o vapori chimici. Utilizzare guanti puliti e privi di polvere quando si maneggia il filo e sostituire il rivestimento in Teflon nella torcia MIG ogni 150 kg di consumo di filo.
Informazioni che utilizziamo per configurare la tua soluzione
Per preparare un preventivo preciso e consigliare la giusta configurazione ER5556, abbiamo bisogno dei seguenti dettagli del progetto:
- Lega e spessore del materiale base
- Processo di saldatura (MIG, TIG o automatizzato)
- Diametro del filo richiesto e formato dell'imballaggio
- Progettazione del giunto e posizione di saldatura
- Requisiti delle proprietà meccaniche (ad esempio trazione, snervamento, allungamento)
- Standard di conformità o specifiche del cliente
- Consumo mensile o annuale stimato
Con queste informazioni, possiamo abbinare la chimica del filo, la finitura superficiale e l'imballaggio al vostro ambiente di produzione. Offriamo anche servizi OEM/ODM per diametri personalizzati, tipi di bobina ed etichettatura.
Prodotti correlati
La nostra gamma di fili per saldatura in alluminio comprende altre opzioni della serie 5xxx come Filo per saldatura in alluminio ER5356 , Filo per saldatura in alluminio ER5183 e filo per saldatura in alluminio ER5087. Per le applicazioni della serie 4xxx, offriamo filo per saldatura in alluminio al silicio ER4043 e filo per saldatura Mig in alluminio ER4047. Il nostro team può aiutarvi a selezionare il metallo d'apporto più adatto alla vostra lega di base e ai requisiti di servizio.
Domande frequenti
Quali materiali di base può saldare ER5556?
ER5556 è progettato per la saldatura delle leghe di alluminio della serie 5xxx tra cui 5052, 5056, 5083, 5086, 5183 e 5556. Fornisce proprietà meccaniche e resistenza alla corrosione corrispondenti per queste leghe. È adatto anche per unire le leghe 6xxx e 7xxx in molte applicazioni strutturali.
ER5556 richiede un trattamento termico post-saldatura?
No, ER5556 raggiunge le proprietà meccaniche complete nella condizione saldata senza trattamento termico post-saldatura. L'aggiunta di manganese fornisce un rafforzamento della soluzione solida direttamente dopo la saldatura.
Quale gas di protezione deve essere utilizzato con ER5556?
Si consiglia argon al 100% (purezza 99,996%). Per sezioni superiori a 12 mm una miscela Argon-Elio 75/25 può migliorare la penetrazione e l'azione bagnante.
Cosa causa la porosità durante la saldatura con ER5556?
La porosità è generalmente causata dall'umidità sulla superficie del filo, dal materiale di base contaminato o da una copertura inadeguata del gas di protezione. Garantire un'umidità inferiore al 55%, pulire accuratamente il metallo di base e verificare la portata del gas.
Potete fornire imballaggi personalizzati o etichette OEM?
Sì, offriamo servizi OEM/ODM. Possiamo personalizzare le dimensioni delle bobine, l'imballaggio e l'etichettatura in base alle vostre specifiche. Contattaci con le tue esigenze e ti forniremo una soluzione su misura.

LINK VELOCI
PRODOTTO
CONTATTACI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Cina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
