
Come testare la qualità del filo per saldatura in alluminio: una guida pratica per i produttori
Perché testare il filo prima che raggiunga la pistola?
Il lavoro è semplice finché non arriva il filo: una sezione scatolata di 6061-T6 lunga 3 m, una bobina di ER5356 da 1,2 mm e una pistola MIG che ha prodotto cordoni puliti per tutta la mattina. A metà della prima cucitura l'arco inizia a scoppiettare, la porosità si manifesta sulla superficie della saldatura e l'avanzamento del filo diventa a scatti. La macchina non è cambiata. L'operatore non è cambiato. Il filo ha. La maggior parte dei guasti nella saldatura dell’alluminio attribuiti all’attrezzatura o alla tecnica possono essere fatti risalire al materiale di consumo e la riparazione è molto più economica della rilavorazione: testare il filo prima di caricarlo .
Il filo di saldatura in alluminio nasconde bene i suoi difetti. Ossido superficiale, residui di lubrificante per trafilatura, sottili graffi longitudinali, una sezione trasversale non rotonda, una fusione scadente e persino una lega completamente diversa possono sembrare normali sulla bobina. Il danno si manifesta successivamente, all'interno della saldatura, come porosità, scarsa fusione o test di piegatura fallito. È vero che nulla sostituisce una procedura di saldatura qualificata e un operatore esperto, ma il filo stabilisce il limite superiore di ciò che entrambi possono ottenere. Un'ispezione in entrata di 15 minuti rileva la maggior parte di questi problemi mentre la bobina è ancora facile da restituire.
Tale ispezione dovrebbe essere inquadrata da AWS A5.10/A5.10M, lo standard di classificazione per i metalli d'apporto in alluminio. Definisce gli intervalli di composizione della lega, le tolleranze del diametro, le condizioni di imballaggio e i requisiti di certificazione che il filo di un fornitore deve soddisfare. Se una spedizione non può essere ricondotta ad una classificazione sul certificato, trattate ogni controllo successivo con ulteriore sospetto.
Controlli in officina che richiedono pochi minuti
Nessuno dei test seguenti necessita di un laboratorio. Hai bisogno di un panno pulito e privo di lanugine, un micrometro e abbastanza spazio libero sul pavimento per svolgere circa un metro di filo. Esaminali in ordine e scoprirai la geometria, la superficie e la fisica che decidono se il filo può alimentarsi e saldarsi correttamente.
Qualità della superficie: il test di piegatura e torsione
Il test di piegatura e torsione, a volte chiamato test del fumo, espone rapidamente la contaminazione superficiale. Tagliare un campione da 250 mm, piegarlo a 90° a circa 50 mm da ciascuna estremità, afferrare un'estremità con una pinza e ruotare l'altra estremità cinque o sei giri completi. Un filo con eccessivo ossido o residui di trafilatura si sfalda, fa fumo o emette particelle fini mentre lo si attorciglia; nei casi più gravi si rompe prima dei sei giri. Dopo la torsione, ispezionare le pieghe sotto una luce intensa. I graffi longitudinali, noti come linee di fustella, indicano che le fustelle del fornitore sono usurate o che la lubrificazione era scarsa. Un filo pulito rimane liscio, silenzioso e privo di particelle. Passare quindi un metro o due sul panno pulito: un deposito grigio o nero sul panno è un ulteriore segno di contaminazione, mentre una leggera lucentezza uniforme è normale.
Cast ed Elica: il test di svolgimento di un metro
Alimentare circa un metro di filo dalla bobina e lasciarlo cadere naturalmente su un pavimento pulito. Non tirarlo dritto né forzarlo per appiattirlo. Il filo si articola in anelli e due numeri lo descrivono. Cast è il diametro del cerchio formato dall'anello; l'elica è quanto il punto medio del circuito si alza dal pavimento. Per il filo MIG da 1,2 mm, un cast di circa 300–600 mm e un'elica di 25 mm o meno sono valori realizzabili, ma il riferimento dovrebbe sempre essere l'intervallo indicato dal fornitore nelle sue specifiche. Un lancio troppo stretto fa girare eccessivamente il filo sulla bobina e contrasta la guaina; un'elica alta crea un'azione frustante in punta che produce un arco instabile e una deposizione irregolare. Questo è il motivo il controllo del getto e dell'elica ha un effetto diretto sulla qualità della saldatura e sulla stabilità dell'alimentazione — e perché vale la pena controllare prima di montare la bobina.
Diametro e ovalità: il controllo micrometrico
Effettuare letture micrometriche in tre o più posizioni lungo un nuovo tratto di filo. Ad ogni posizione leggere il diametro, ruotare il micrometro di un quarto di giro e rileggerlo. Per il filo da 1,2 mm, le aziende rinomate mantengono il diametro fino a ±0,01 mm e l'ovalità - la differenza tra la lettura più grande e quella più piccola in una singola sezione trasversale - dovrebbe rimanere inferiore a 0,01 mm. Il filo sottodimensionato perde il contatto con la punta e fa vagare l'arco; il filo sovradimensionato è la classica causa di inceppamenti del liner e nidificazione di uccelli. Poiché l'adattamento della punta di contatto è ciò che converte il trasferimento di corrente in un arco stabile, la tolleranza del diametro conta più di quanto suggeriscano la maggior parte delle schede tecniche di acquisto - controllalo su ogni lotto.
Verifica della lega: leggere il certificato, non l'etichetta
Non è possibile identificare a occhio una lega di alluminio. Una bobina ER4043 e una bobina ER5356 sembrano identiche sullo scaffale, ma la differenza tra un riempitivo 4xxx a base di silicio e un riempitivo 5xxx a base di magnesio cambia la fluidità, la resistenza alle crepe, la resistenza della saldatura e persino il colore della saldatura anodizzata. Il documento più importante nell'ispezione in entrata è quindi il certificato di prova del mulino (MTC), solitamente rilasciato secondo la norma EN 10204 3.1, che riporta l'effettiva composizione del lotto.
Ogni classificazione ha limiti definiti. Il certificato per un Filo per saldatura in alluminio ER5356 , ad esempio, dovrebbe mostrare il magnesio nell'intervallo 4,5–5,5%, con il silicio inferiore allo 0,25% e il ferro inferiore allo 0,40%. Il magnesio è ciò che conferisce alle saldature 5xxx la loro forza e resistenza alla corrosione, quindi un certificato che si sposta verso il limite inferiore dovrebbe sollevare domande prima che lo faccia il filo.
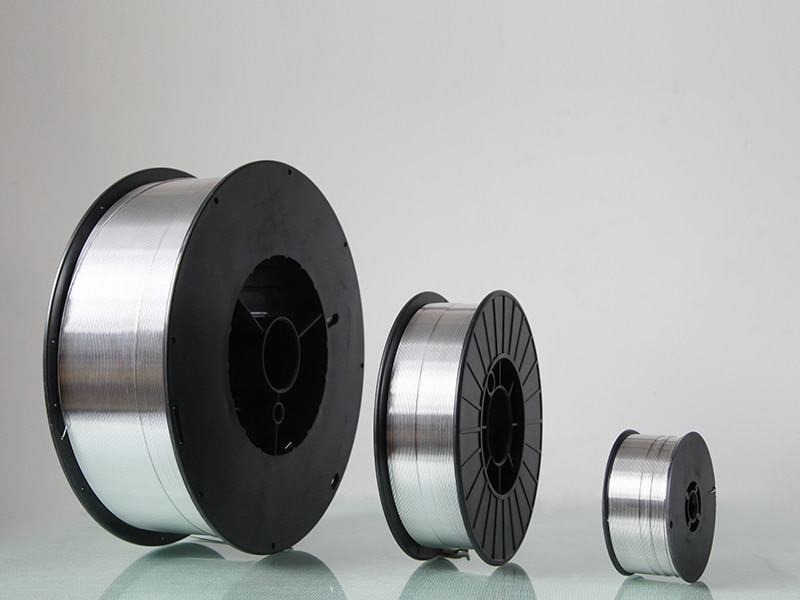 Filo per saldatura in alluminio ER5356 - Produttore Kunliwelding Kunli è il tuo grossista di riferimento per il filo per saldatura in alluminio ER5356, che offre resistenza alla corrosione e resistenza ideali. Adatto per la nautica, un... Visualizza il prodotto →
La famiglia a base di silicio richiede una lettura diversa. Un certificato per un Filo per saldatura alluminio siliconato ER4043 dovrebbe elencare il silicio al 4,5–6,0%, che è ciò che conferisce alla lega la sua fluidità e resistenza alla rottura a caldo. Se la saldatura deve essere anodizzata, la gamma di silicii è importante sia dal punto di vista estetico che meccanico.
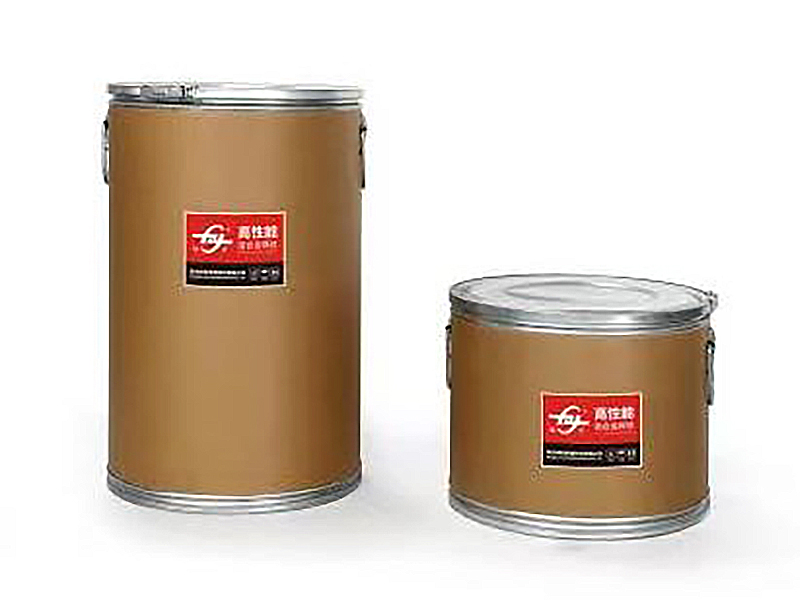 ER4043 Produttori, fornitori di fili per saldatura in alluminio Come produttori cinesi di filo per saldatura in alluminio ER4043 e fornitori OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. fornisce all'ingrosso... Visualizza il prodotto →
Controlla che il numero di lotto sul certificato corrisponda a ogni etichetta della bobina e annota la data: il filo di alluminio conservato troppo a lungo in condizioni umide assorbirà abbastanza umidità superficiale da causare porosità, anche quando la composizione è perfetta. Se il giunto è critico e il fornitore non è comprovato, dedica alcuni minuti a uno spettrometro a emissione ottica (OES) per l'identificazione positiva del materiale. Per la maggior parte delle officine di fabbricazione, tuttavia, è sufficiente un MTC attentamente esaminato combinato con i controlli in fabbrica di cui sopra.
Una lista di controllo per l'ispezione in ricezione di 15 minuti
Per eseguire l'ispezione di routine anziché una reazione, utilizzare una lista di controllo che un magazziniere, un ispettore del controllo qualità o un saldatore capo può completare in circa 15 minuti prima che una bobina venga assegnata a una macchina.
| Controlla | Metodo | Linee guida per l'accettazione | Frequenza |
|---|---|---|---|
| Bobina e confezione | Controllo visivo per eventuali flange piegate e barriera contro l'umidità strappata | Nessuna deformazione; nessun filo esposto o sporco | Ogni bobina |
| Contaminazione superficiale | Prova di piegatura e torsione; pulire con un panno pulito | Nessun sfaldamento, fumo, linee di fustellatura o residui di stoffa | Ogni bobina |
| Cast | 1 m di svolgimento; misurare il diametro dell'anello | All'interno dell'intervallo dichiarato dal fornitore, ad es. 300–600 mm per 1,2 mm | Ogni lotto |
| Helix | 1 m di svolgimento; misurare l'aumento del circuito | 25 mm o meno nel punto medio | Ogni lotto |
| Diametro e ovalità | Micrometro a 3 posizioni, due assi per posizione | ±0,01 mm of nominal for 1.2 mm; ovality ≤ 0.01 mm | Ogni lotto |
| Tracciabilità delle leghe | Confronta MTC, etichette delle bobine e lista di imballaggio | Composizione del certificato entro i limiti AWS A5.10; i numeri di lotto corrispondono | Ogni lotto |
| Controllo dell'avanzamento e dell'arco | Eseguire 2–3 m attraverso la pistola nelle impostazioni di produzione | Alimentazione regolare, arco stabile, nessuna nidificazione di uccelli | Prima bobina di ogni nuovo lotto |
Registra il risultato sullo spool o nel registro di ricezione. Se un controllo fallisce, isolare la bobina, fotografare la prova e fornire al fornitore il numero di lotto. La risposta che offrono ti dice tanto sulla relazione quanto il certificato.
Cosa dicono i risultati dei test sul tuo fornitore
I fallimenti che trovi puntano in direzioni diverse. La contaminazione della superficie e le linee delle fustelle suggeriscono matrici di trafilatura usurate, scarsa pulizia o scarsa lubrificazione nel processo del fornitore. L'elica alta e il lancio incoerente indicano una tensione posteriore errata durante il riavvolgimento o una manipolazione imprudente durante il trasporto. Il filo non circolare solitamente deriva da problemi di trafilatura o raddrizzatura. Un certificato che non corrisponde all'etichetta del lotto è la constatazione più grave di tutte: significa che il sistema di tracciabilità del fornitore ha una falla.
Prima di impegnarti in una nuova fonte, vale la pena comprenderla cosa fa un fornitore affidabile per garantire la compatibilità dei cavi con la vostra attrezzatura, le vostre leghe e la vostra routine di ispezione. I fornitori che gestiscono le proprie linee di trafilatura e mantengono gli strumenti di prova in fabbrica sono più facili da controllare rispetto alle società commerciali che rietichettano solo bobine importate. Dovrebbero anche essere in grado di rispondere chiaramente a tre domande:
- Come vengono controllati il cast e l'elica nella stazione di bobinatura?
- Come viene verificato il diametro su ogni lotto di produzione?
- Il certificato dello stabilimento si riferisce al lotto effettivo presente nel vostro magazzino ed è possibile risalire al lotto?
Per i lavori strutturali e navali, la stessa due diligence si applica ai riempitivi con resistenza più elevata. An Filo per saldatura in alluminio ER5183 , comunemente specificato per la piastra 5083, dovrebbe mostrare manganese allo 0,5–1,0% insieme al suo intervallo di magnesio; il certificato dovrebbe consentirti di risalire al calore fino alla fusione. Quando la documentazione lo supporta, i test in officina confermano semplicemente ciò che il produttore già sapeva.
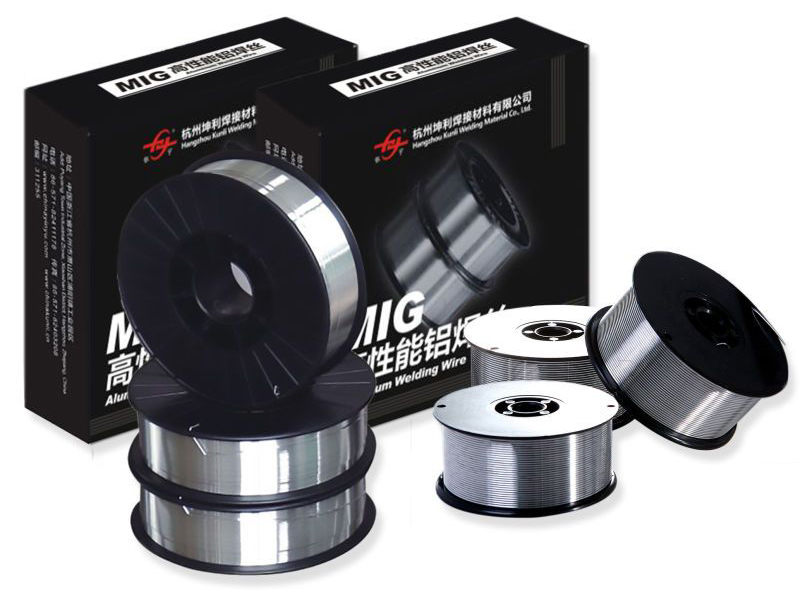 Produttori di filo per saldatura in alluminio ER5183 - Fornitori Kunli Filo per saldatura in alluminio ER5183 fornito dal produttore Kunli, adatto per la saldatura automobilistica e industriale con grande resistenza e cor... Visualizza il prodotto →
Un'ultima nota: i test sono solo metà dell'opera. Una volta passato il filo, conservarlo in un'area asciutta e a temperatura stabile, sostituire la barriera contro l'umidità dopo ogni utilizzo e utilizzare prima confezioni sigillate. La qualità verificata nella fase di entrata della merce dovrebbe sopravvivere finché il filo non diventa effettivamente la saldatura - e un filo che è stato testato e protetto è un filo che non ti costerà un pomeriggio di rilavorazione.
NEXT:In che modo i produttori di filo per saldatura in alluminio controllano la qualità del filo
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

