
Filo per saldatura personalizzato in lega di alluminio: specifiche chiave per applicazioni OEM
Un ingegnere di saldatura OEM che acquista metallo d'apporto per un programma di fabbricazione di rotaie non può convalidare il filo di saldatura in lega di alluminio personalizzato attraverso tentativi ed errori. Ogni bobina che entra in produzione deve soddisfare una composizione di lega documentata, mantenere una tolleranza di diametro definita, essere alimentata senza interruzioni tramite apparecchiature robotizzate e spedita con tracciabilità a livello di lotto. Le specifiche scritte nell'ordine di acquisto decidono se la prima saldatura supera la qualificazione o il primo turno termina con una rilavorazione.
Il filo per saldatura personalizzato in lega di alluminio è un metallo d'apporto prodotto secondo una classificazione AWS, una composizione chimica, un diametro, una configurazione di imballaggio e uno standard di qualità specificati dall'acquirente per un processo di saldatura e un'applicazione strutturale definiti. I team di acquisto OEM valutano il filo come un input del processo con conseguenze misurabili in termini di tempo di ciclo, tasso di rilavorazione e certificazione del prodotto finale, non come una merce.
Filo per saldatura in lega di alluminio personalizzato è un metallo d'apporto con una classificazione della lega specifica, una chimica controllata, proprietà meccaniche verificate e un imballaggio definito, prodotto per soddisfare i requisiti di qualificazione e produzione di un OEM.
La decisione sulla lega: abbinamento della chimica del filo al metallo di base e al compito
La prima specifica che un OEM blocca è la classificazione delle leghe, perché fissa il range di composizione chimica e l'inviluppo meccanico del deposito di saldatura.
La scelta della composizione chimica sbagliata della lega è la causa più frequente di fessurazioni delle saldature, carenze di resistenza e guasti dovuti alla corrosione nella fabbricazione dell'alluminio. Il sistema di riempimento deve essere adattato alla lega di base, all'ambiente di servizio e ai requisiti post-saldatura come l'anodizzazione o il trattamento termico. La scelta della lega interagisce anche con il processo di saldatura: MIG pulsato, trasferimento a spruzzo e TIG impongono ciascuno diverse densità di corrente e condizioni di raffreddamento sulla stessa chimica del riempitivo.
| Classificazione | Elementi primari | Leghe di base tipiche | Resistenza come saldato | Limitazione principale |
| ER4043 | Al-Si 5% | 6061, 6063, 3003 | Moderato | Resistenza inferiore nelle articolazioni 5xxx |
| ER4943 | Al-Si 5% Mg | 6061 strutturale | Superiore a 4043 | Costo unitario più elevato |
| ER5356 | Al-Mg 5% | 5052, 5083, 6061 | Alto | Non per servizio a temperatura elevata |
| ER5183 | Al-Mg 4,5% Mn | 5083, 5086 | Alto | Richiede una forza di avanzamento maggiore |
| ER5087 | Al-Mg 4,5% Zr | Alto-strength structures | Altoest in 5xxx | Premio allo zirconio |
Per gli OEM che saldano estrusioni 6061-T6, ER4043 rimane l'impostazione predefinita grazie alla sua resistenza alle crepe da solidificazione e al profilo del cordone liscio. Se il gruppo saldato deve sostenere un carico senza trattamento termico post-saldatura, la specifica più sicura è la lega ER4943 o una lega della serie 5xxx.
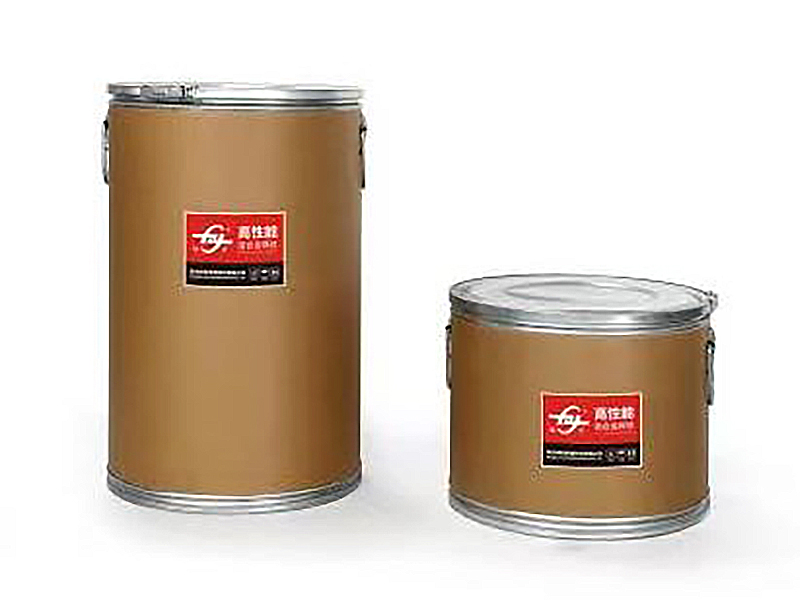 ER4043 Filo per saldatura in alluminio e silicio per estrusi 6061 Questo riempitivo di silicio al 5% offre buona fluidità e resistenza alle crepe, corrispondendo alla scelta predefinita per la saldatura del 6061-T6 senza trattamento termico post-saldatura. La sua ampia compatibilità con le leghe comuni lo rende una pratica base per gli assemblaggi OEM. Visualizza il prodotto →
Tolleranza diametro, fusione ed elica: le variabili nascoste
Tolleranza del diametro, fusione ed elica sono le specifiche fisiche che separano il filo per la produzione dal materiale per il laboratorio.
Una linea OEM che esegue MIG robotizzato a 12 metri al minuto di alimentazione del filo non può assorbire una fluttuazione del diametro di 0,05 mm. La modifica sposta la densità di corrente, la stabilità dell'arco e il profilo di penetrazione. AWS A5.10 imposta la tolleranza del diametro a più o meno 0,01 mm per diametri di filo fino a 1,6 mm; i fornitori personalizzati che mantengono questa banda offrono un comportamento dell'arco coerente durante i turni.
- Diametro: 0,8 mm, 1,0 mm, 1,2 mm e 1,6 mm sono le dimensioni della linea OEM standard; la tolleranza secondo AWS A5.10 è /- 0,01 mm.
- Cast: il diametro naturale dell'anello dopo il rilascio del filo, controllato tra 100 mm e 450 mm a seconda della lega e del diametro.
- Elica: la salita verticale dell'ansa fusa, massimo 25 mm; un'elica eccessiva provoca una posizione irregolare dell'arco e un ritorno di fiamma.
I rapporti sul campo dei produttori di apparecchiature e dei fornitori di metalli d'apporto attribuiscono circa il 60% delle interruzioni dell'alimentazione MIG sulle linee di alluminio alle variazioni della fusione e dell'elica, non alla chimica del filo.
Prima di approvare una fonte di filo personalizzata, gli OEM devono richiedere una misurazione della fusione e dell'elica dalla stessa bobina di produzione che alimenterà la linea di prova. Un controllo visivo sulla punta di contatto non è una specifica.
Qualità della superficie e alimentabilità: dove nascono i costi di rilavorazione
Le condizioni della superficie determinano se il filo raggiunge l'arco in modo pulito e se il deposito rimane privo di porosità.
Il filo di alluminio presenta una pellicola di ossido naturale che è più dura del metallo base e ha un punto di fusione più elevato. Se sulla superficie rimangono residui di lubrificante, umidità o ossido, il bagno di fusione assorbe idrogeno e si formano porosità. Il filo personalizzato proveniente da una linea di produzione controllata viene trafilato con una specifica chimica del lubrificante, pulito e avvolto in condizioni controllate per mantenere la ripetibilità della superficie.
Filo a superficie controllata
Alimentazione uniforme, arco stabile, spruzzi minimi e porosità inferiore a 2 pori per 100 mm di saldatura nei test radiografici.
Filo di superficie non controllato
Alimentazione irregolare, instabilità dell'arco, accumuli di porosità, usura più rapida della punta di contatto e interruzioni non programmate della linea.
Le officine di saldatura OEM che sono passate dal filo di importazione dal costo più basso a uno con specifiche personalizzate con qualità superficiale controllata segnalano riduzioni di rilavorazione dal 15 al 30% sulle linee MIG di alluminio, sulla base dei dati di produzione pubblicati dai produttori cinesi di fili in lega. Per le linee marine e automobilistiche che utilizzano ER5356, la stessa disciplina della superficie influisce direttamente sulle prestazioni di corrosione dell'acqua salata e sulla durata a fatica del gruppo saldato.
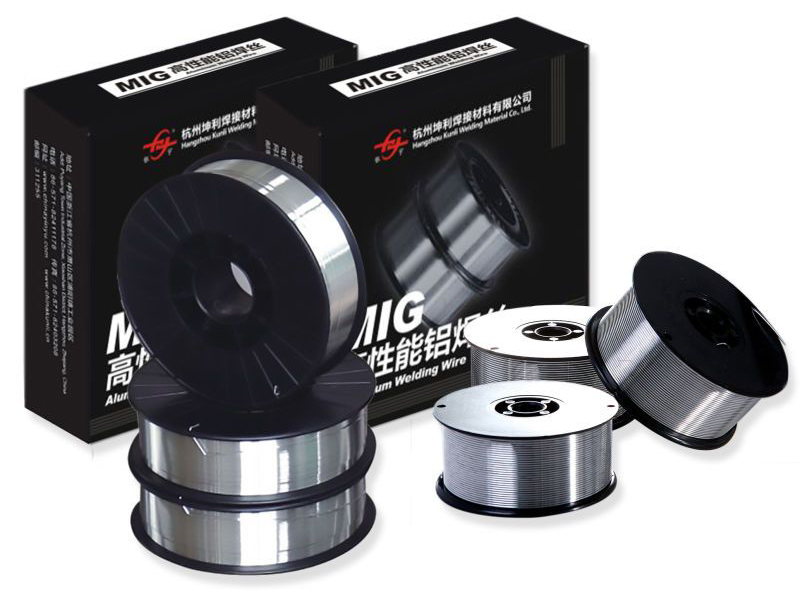
 Filo per saldatura in alluminio ER5356 per linee marine e automobilistiche Con il 5% di magnesio, questo filo offre elevata robustezza e resistenza alla corrosione, adatto alle leghe 5xxx, 6xxx e 7xxx. La sua qualità superficiale controllata aiuta a ridurre le rilavorazioni e supporta le prestazioni dell'acqua salata nelle strutture saldate più impegnative. Visualizza il prodotto →
La qualità della superficie non è visibile su un certificato di analisi. Viene verificato mediante letture della forza di avanzamento, registri di stabilità dell'arco e conteggi di porosità sulla prima parte di produzione.
Certificazione, tracciabilità e qualificazione dei fornitori OEM
Le certificazioni e la tracciabilità dei lotti sono le prove di cui un OEM ha bisogno per verificare che il filo sulla bobina corrisponda al filo nell'ordine di acquisto.
Ogni lotto di produzione di filo per saldatura personalizzato in lega di alluminio deve essere spedito con un rapporto di test dello stabilimento che elenca la composizione chimica, le proprietà meccaniche e la classificazione AWS applicabile. La richiesta di offerta deve fare riferimento all'insieme completo di specifiche del filo per saldatura in alluminio definito dal programma, non solo al nome della lega sul disegno.
| Certificazione | Ambito | Tipico grilletto OEM |
| DB | Omologazione ferroviaria tedesca | Fabbricazione di carrozzerie di veicoli ferroviari |
| CE | Conformità UE | Attrezzature esportate in Europa |
| ABS | Ufficio marittimo americano | Strutture marine e offshore |
| DNV | Det Norske Veritas | Costruzioni navali e saldature marine |
| CCS | Società di classificazione cinese | Navi classificate in Cina |
Hangzhou Kunli Welding Materials Co., Ltd., un produttore con oltre 20 anni di esperienza nella produzione di fili in leghe di alluminio, possiede le approvazioni DB, CE, ABS, DNV e CCS e ha superato audit di qualificazione per le catene di fornitura CRRC e Maersk. Questo record significa che i suoi programmi di cavi personalizzati sono stati esaminati rispetto ai reali sistemi di qualità OEM, non solo alla documentazione interna di controllo qualità.
Un fornitore di cavi qualificato OEM fornisce più di un semplice prodotto: fornisce prove. La tracciabilità dei lotti, la conservazione dei campioni e le registrazioni dei processi pronti per l'audit fanno parte dell'articolo acquistato.
Imballaggio, spooling e impegni di volume
L'imballaggio è una specifica del processo, non un ripensamento logistico, perché la bobina o il modello di avvolgimento sbagliato fermano una linea automatizzata.
Una cella robotizzata OEM è configurata in base alle dimensioni della bobina, a un meccanismo di profitto e a un sistema di alimentazione del filo. Se il filo personalizzato arriva sulla flangia sbagliata o con un calco che non corrisponde alla configurazione della piastra, la linea si interrompe. Le specifiche di imballaggio sul disegno tecnico devono includere il tipo di bobina, il modello di avvolgimento, il numero di strati e i limiti di giunzione per bobina.
- Bobine D200 e D300: standard per MIG manuale e robotico, da 2 a 6 kg per bobina.
- Confezionamento fusti e fusti: da 50 a 150 kg per linee automatizzate ad alti volumi.
- Pacchi payoff: fino a 250 kg di alimentazione continua per saldature in cantieri navali e sul campo.
L’affidabilità del volume è la seconda metà dell’equazione del packaging. Un fornitore con oltre 2.500 tonnellate di capacità annua di fili in lega di alluminio e oltre 200 tonnellate di produzione mensile può stipulare contratti quadro di più mesi senza spingere gli OEM ad acquistare sul mercato spot. Questo buffer riduce direttamente il rischio di fornitura per i programmi che eseguono turni continui.
20
anni di esperienza nella produzione di fili in lega di alluminio
2500 t
capacità di produzione annua di fili legati
30
paesi che ricevono spedizioni di esportazione
Sostituzione delle importazioni: il cambiamento strategico nell'approvvigionamento di fili in lega personalizzati
Gli aspetti economici e i rischi legati ai tempi di consegna del filo per saldatura in alluminio importato hanno spostato i programmi OEM verso fornitori nazionali qualificati.
Il filo premium importato comporta tempi di consegna più lunghi, costi logistici più elevati e un ciclo di feedback tecnico più lento. Un produttore di fili in lega personalizzati può modificare le specifiche, eseguire una prova di produzione e stabilizzare la consegna in poche settimane. La storia dei prodotti di Hangzhou Kunli segue questo schema: i suoi fili hanno sostituito i materiali di saldatura in alluminio ad alte prestazioni importati nei programmi nazionali dopo aver superato gli stessi cancelli di qualificazione degli operatori storici stranieri. La base produttiva dell'azienda nel distretto di Xiaoshan impiega una forza lavoro in cui oltre il 90% degli operatori di linea possiede un background di formazione tecnica, e la sua cooperazione in ricerca e sviluppo con l'Istituto generale di ricerca per i metalli non ferrosi di Pechino e l'Università del Sud Centrale supporta il continuo perfezionamento delle leghe.
Resistenza alla trazione tipica come saldato mediante classificazione personalizzata del filo di saldatura in lega di alluminio
Per i programmi OEM che necessitano di un filo per saldatura personalizzato in lega di alluminio con proprietà meccaniche costanti su più lotti, la collaborazione con un fornitore nazionale certificato riduce il ciclo di qualificazione e mantiene la proprietà tecnica più vicina alla linea. Le applicazioni 5xxx ad alta resistenza, comprese le strutture dei veicoli ferroviari e gli assemblaggi marini, traggono i maggiori vantaggi da questo modello perché la finestra di processo qualificata del fornitore diventa il punto di partenza dell'OEM.
 Filo per saldatura in alluminio ER5183 per applicazioni navali e ferroviarie ad alta resistenza Questo riempitivo di magnesio al 4,5% offre una resistenza saldata maggiore rispetto a ER5356, con eccellente resistenza alla corrosione dell'acqua di mare e tenacità criogenica. È adatto per 5083 e altre leghe 5xxx/6xxx/7xxx in applicazioni ferroviarie, marine e recipienti a pressione. Visualizza il prodotto →
Domande frequenti
Quali tolleranze di diametro dovrebbero specificare gli OEM per il filo di saldatura in lega di alluminio personalizzato?
AWS A5.10 consente più o meno 0,01 mm per fili di diametro fino a 1,6 mm. Gli ordini di acquisto OEM devono indicare esplicitamente la tolleranza e richiedere un rapporto di misurazione per ciascun lotto di produzione, poiché la deriva del diametro modifica la densità di corrente e la stabilità dell'arco sulle linee automatizzate.
In che modo cast ed elica influiscono sulla saldatura MIG robotizzata?
Cast ed elica controllano il comportamento del filo tra la bobina e la punta di contatto. Un'elica eccessiva fa orbitare il filo, causando una posizione irregolare dell'arco, bruciature e usura prematura della punta. Per le celle robotizzate OEM, mantenere il getto tra 100 e 450 mm e l'elica inferiore a 25 mm.
Quali certificazioni dovrebbe verificare un OEM prima di qualificare un fornitore di filo per saldatura in alluminio?
Per i programmi marittimi, ferroviari e di esportazione, verifica le approvazioni ABS, DNV, CCS e DB oltre alla conformità CE nel momento in cui il prodotto finale entra nel mercato UE. Il fornitore deve inoltre fornire rapporti sui test della cartiera a livello di lotto con la composizione chimica e i dati sulle proprietà meccaniche per ogni lotto di filo spedito.
Quali quantità minime di ordine può supportare un fornitore di fili in lega personalizzati?
I fornitori personalizzati con oltre 200 tonnellate di capacità mensile possono supportare bobine di prova da 5 a 10 kg per la qualificazione della linea e volumi di produzione di centinaia di chilogrammi per lega al mese in base ad accordi quadro. Le specifiche della bobina e dell'imballaggio rappresentano spesso un vincolo maggiore rispetto alla chimica delle leghe.
NEXT:Specifiche del filo per saldatura in alluminio: parametri chiave da includere nelle richieste di offerta
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

