
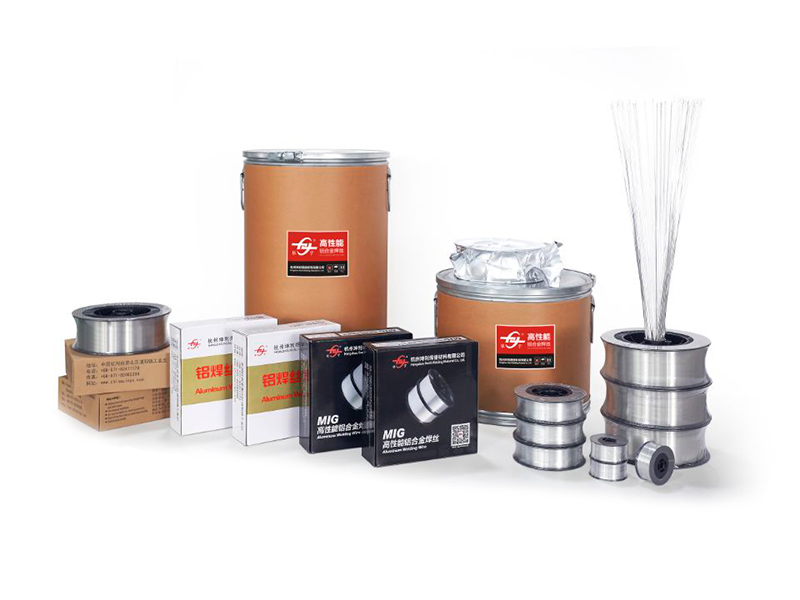
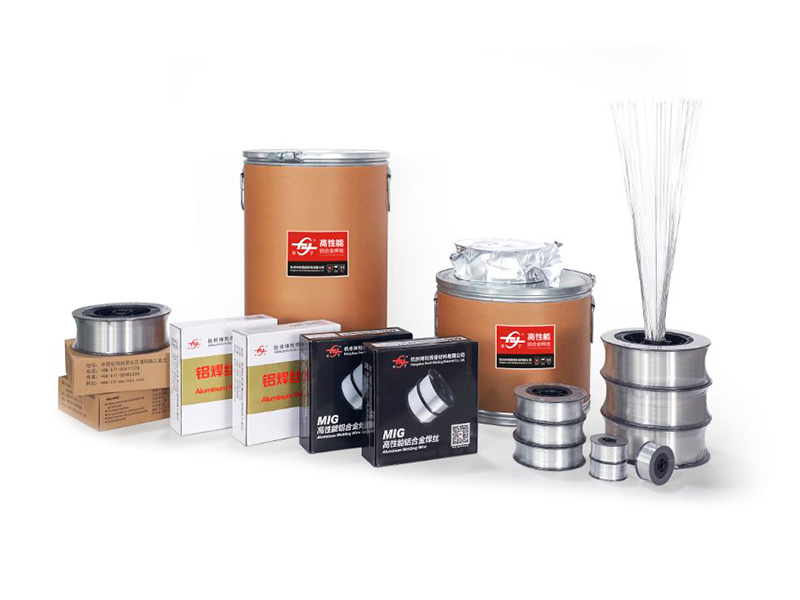
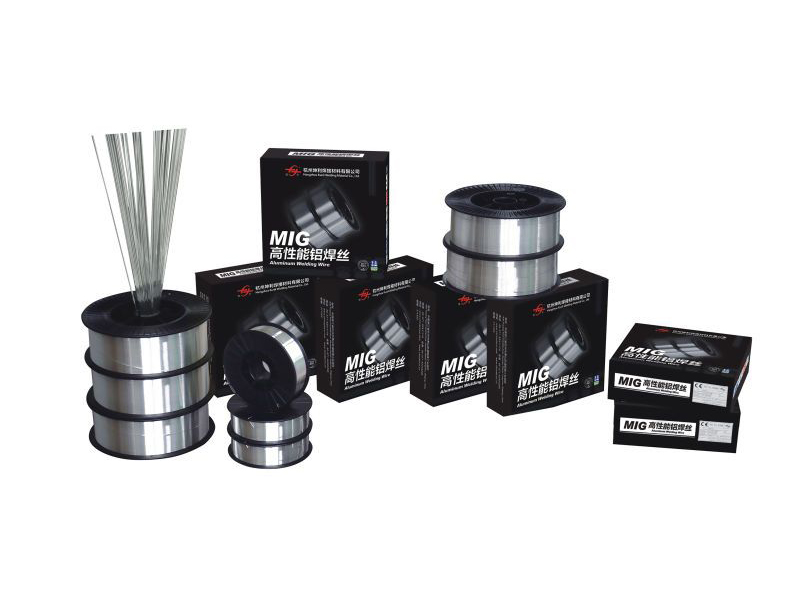
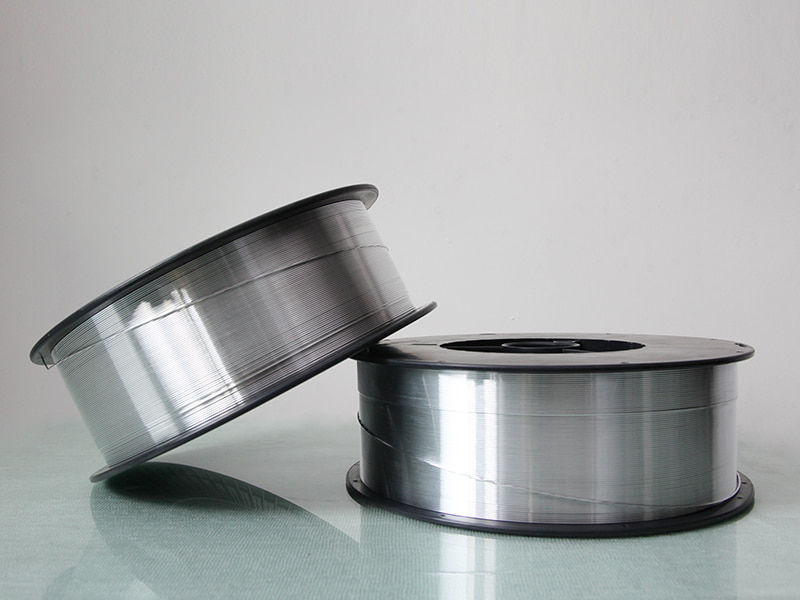
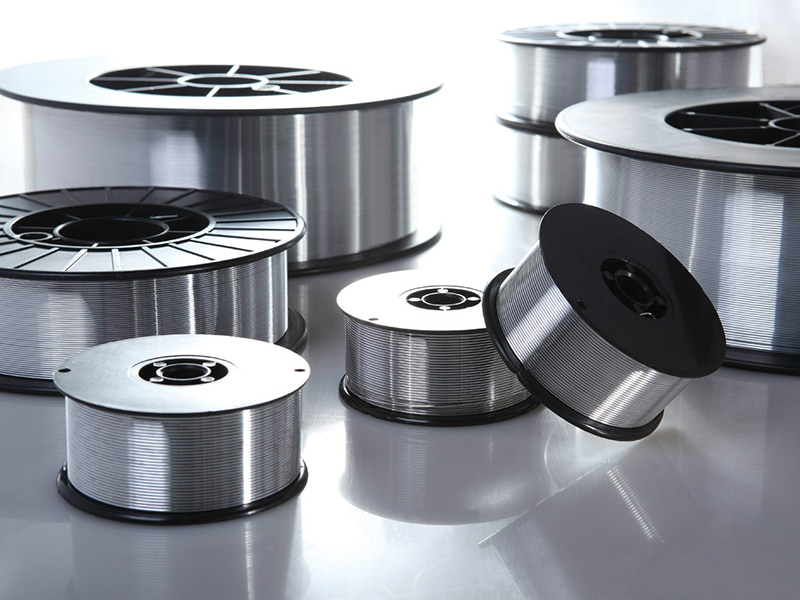
Filo per saldatura in alluminio
Filo per saldatura Mig in alluminio ER4047
4047 è un metallo d'apporto al 12% di silicio e alluminio che ha un'eccellente resistenza alla corrosione e un basso punto di fusione garantendo un numero molto basso di deformazioni nel metallo base, consigliato per saldare leghe come 1060, 1350, 3003, 3004, 5052, 6060,6061,6063, ecc. e leghe di alluminio colato, come 710.0,711.0.
E-mail: rich@chinayinyu.com
Contattaci
Descrizione del prodotto
Al-Si12 Lega eutettica
Filo per saldatura in alluminio ER4047
Alto contenuto di silicio | Applicazioni di brasatura e fusione
11-13%
Gamma di silicio
577-582°C
Fusione eutettica
0,35-0,45 S/cm
Conduttività
ER4047 è un metallo d'apporto in alluminio-silicio quasi eutettico contenente dall'11,0% al 13,0% di silicio. Questa composizione fornisce il punto di fusione più basso tra i fili per saldatura in lega di alluminio, rendendolo adatto per applicazioni di brasatura e saldatura di materiali di spessore sottile. L'elevata concentrazione di silicio produce un bagno di fusione fluido con ridotto ritiro di solidificazione. Il silicio riduce inoltre al minimo la formazione di fragili composti intermetallici durante la giunzione dell'alluminio con acciai rivestiti o metalli diversi.
Densità (solido) 2,65 g/cm³
Resistività elettrica 46 nΩ·m
Conducibilità termica 155 W/m·K
Coefficiente di espansione 21,5 µm/m·K
Attributi prestazionali fondamentali
Fluidità eutettica
La composizione di silicio pari all'11-13% produce un intervallo di congelamento ristretto di soli 5°C, consentendo al bagno di fusione di fluire facilmente in spazi ristretti e geometrie di giunti complesse. Questa caratteristica supporta la brasatura dei giunti lappati e la riparazione dei componenti in alluminio pressofuso.
Mitigazione delle crepe calde
L'elevato contenuto di silicio aumenta la frazione volumetrica della fase eutettica ai bordi del grano, adattandosi alle sollecitazioni di contrazione termica durante la solidificazione. Ciò riduce la suscettibilità alle fessurazioni durante la saldatura di leghe 5xxx ad alto contenuto di magnesio o quando i livelli di diluizione variano.
Compatibilità con la brasatura
La bassa temperatura del liquidus (582°C) consente la brasatura per immersione e la brasatura a cannello di assemblaggi in alluminio senza fondere il materiale di base. La resistenza articolare raggiunge 120-150 MPa in giunti a sovrapposizione correttamente configurati.
Controllo della porosità
Il silicio agisce come disossidante, riducendo la solubilità dell'idrogeno nel bagno di saldatura fuso. Ciò si traduce in livelli di porosità inferiori rispetto ai riempitivi di alluminio puro, in particolare quando si saldano superfici anodizzate o ossidate.
SCHEDA TECNICA
Diametri dei fili
0,8 mm · 1,0 mm · 1,2 mm · 1,6 mm · 2,4 mm
Rettificato di precisione, tolleranza di ±0,007 mm
Trattamento superficiale
Rasato Sgrassato Ossido Controllato
Contenuto di ossigeno superficiale inferiore a 80 ppm
Configurazione dello spooling
D200 / D300 / K300 / Tamburi di svolgimento
Strato avvolto con passo trasversale 0,85-1,1 mm
Standard di conformità
AWS A5.10 (ER4047) · ISO 18273 (S Al 4047A)
Certificato CE per attrezzature a pressione
⸬
Matrice delle applicazioni industriali
HVAC e refrigerazione
Scambiatori di calore in alluminio brasato, batterie di condensatori, nuclei di evaporatori, gruppi di linee del liquido
Trasferimento di calore automobilistico
Serbatoi del radiatore, nuclei riscaldanti, intercooler, radiatori dell'olio, piastre di raffreddamento della batteria
Ingegneria elettrica
Giunti di sbarre collettrici, avvolgimenti di trasformatori, involucri di condensatori, transizioni da alluminio a rame
Riparazione additiva
Ripristino di pressofusioni di alluminio, riparazione di porosità nei componenti fusi, accumuli di superfici usurate
Strutture leggere
Assemblaggi di tubi a parete sottile, incollaggio di pannelli a nido d'ape, staffe non strutturali aerospaziali
Generazione di energia
Riparazioni di alloggiamenti di generatori, componenti di sistemi di raffreddamento per trasformatori, fabbricazione di condotti sbarre
Fusione incompleta nei giunti brasati
Aumentare la temperatura di preriscaldamento del metallo base a 250-300°C. Verificare che il metallo d'apporto sia applicato sull'intera lunghezza del giunto. Mantenere il gioco del giunto tra 0,05 mm e 0,15 mm per l'azione del flusso capillare.
Erosione o fusione dei metalli di base
Ridurre il tempo di permanenza della torcia e controllare l'apporto di calore. Per materiali sottili (inferiori a 1,5 mm), utilizzare una velocità di avanzamento del filo inferiore e una velocità di spostamento superiore a 40 cm/min. Considerare parametri GTAW pulsati con corrente di picco inferiore a 140A.
Residuo grigio o nero sulla saldatura
Segregazione o ossidazione eccessiva del silicio. Controllare la purezza del gas di protezione (argon minimo 99,996%). Aumentare il flusso di gas a 18-22 L/min e verificare l'assenza di correnti d'aria in prossimità della zona di saldatura.
Deformazione del filo sui rulli di trascinamento
Passare ai rulli con scanalatura a U con la pressione di contatto impostata sul valore effettivo più basso. Utilizzare un rivestimento in Teflon esteso con diametro interno maggiore di 0,1 mm rispetto al filo. Ridurre la tensione sul mozzo della bobina di filo.
Protocollo di accoglienza e conservazione
- Ispezionare l'integrità dell'imballaggio al ricevimento. Qualsiasi danno alla tenuta del vuoto richiede l'ispezione o il rifiuto immediato del filo.
- Conservare le bobine nella confezione originale in aree prive di polvere aerodispersa, nebbia d'olio o vapori chimici.
- Mantenere la temperatura di conservazione tra 10°C e 35°C. L'umidità relativa non deve superare il 55%.
- Ruotare il materiale utilizzando il metodo FIFO. La durata massima di conservazione nella confezione integra è di 36 mesi.
Condizionamento pre-uso
- Lasciare acclimatare il filo alla temperatura ambiente di saldatura per 12 ore prima di aprire la confezione sigillata.
- Per le bobine conservate a una temperatura inferiore a 10°C, condizionare a 20-25°C per 24 ore per eliminare il rischio di condensa.
- Dopo l'apertura, utilizzare il filo entro 72 ore. Le bobine parzialmente utilizzate possono essere conservate in un armadio asciutto a 30-40°C.
- Non trasferire il filo tra le bobine poiché lo schema di avvolgimento degli strati verrà interrotto.
Riferimento dei parametri di saldatura
- GMAW (1,2 mm): 18-22 V, 100-160 A, 100% Argon 18-22 L/min, sporgenza 15-20 mm.
- GTAW (2,4 mm): 80-140 A, bilanciamento CA 65-75%, 100% Argon 10-15 L/min.
- Brasatura (cannello): Fiamma neutra, flusso tipo FB3-S, temperatura del metallo base 580-610°C.
Filo per saldatura Mig in alluminio ER4047
Venendo dalla Cina,
Marketing nel mondo.
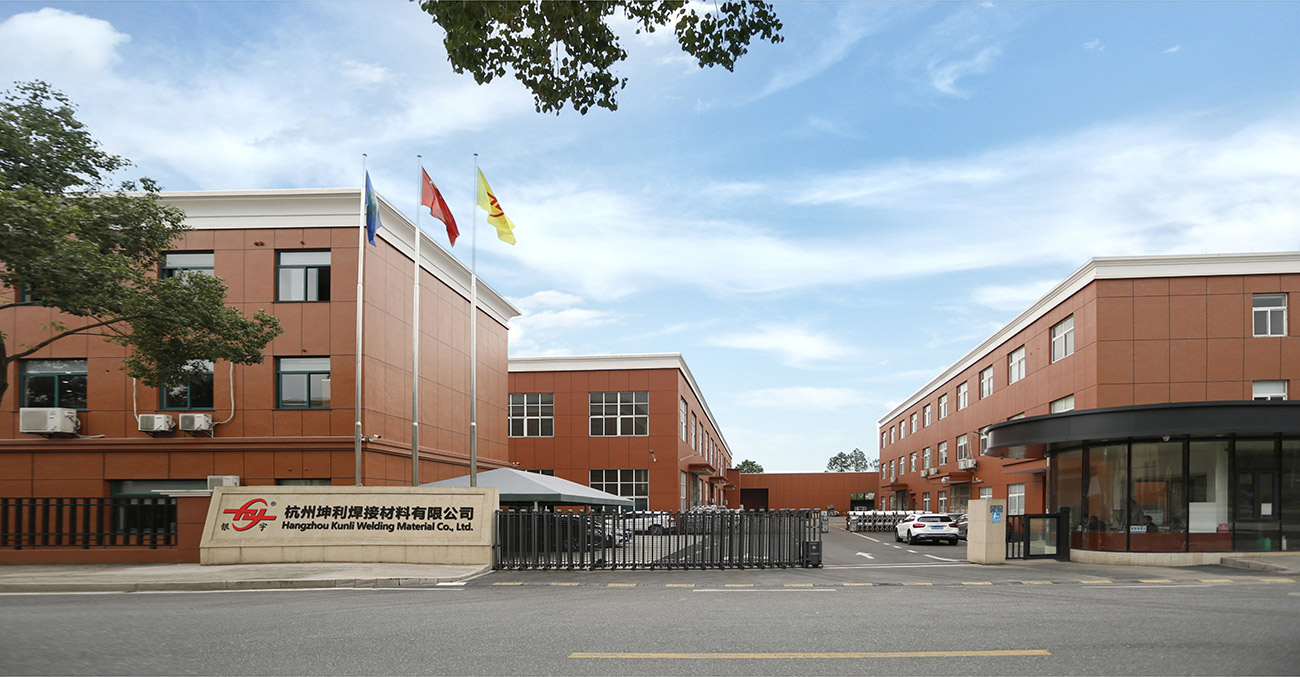
Hangzhou Kunli welding materials Co., Ltd. si trova nella zona industriale della città di Puyang,
distretto di Xiaoshan, Hangzhou, provincia di Zhejiang. È un prodotto ad alta tecnologia e ad alte prestazioni
Cina Filo per saldatura Mig in alluminio ER4047 produttore E
vendita all ingrosso Filo per saldatura Mig in alluminio ER4047 fornitore. L'azienda ha più di 20 anni di esperienza nella produzione di fili in lega di alluminio, con attrezzature avanzate internazionali per la produzione di fili per saldatura in lega di alluminio, apparecchiature di collaudo complete, processo di produzione stabile e rigoroso sistema di controllo della qualità. Le alte prestazioni OEM/ODM Filo per saldatura Mig in alluminio ER4047 prodotto dall'azienda ha superato con successo una serie di certificazioni autorevoli internazionali, come DB, CE, ABS, DNV, CCS, ecc. Abbiamo più di 200 tonnellate di capacità produttiva al mese e il 50% è stato esportato in oltre 30 paesi come Stati Uniti, Messico, Sud-est asiatico, Giappone, Corea, Australia, Nuova Zelanda e così via.
-

30+
UTILIZZATO NEL SETTORE TECNOLOGICO DELL'INDUSTRIA PESANTE
-

35
ANNI DI ESPERIENZA DI RICERCA E SVILUPPO
-

200+
ISTITUZIONI COOPERATIVE DI R&S SU GRANDE SCALA
-

20+
PAESI E REGIONI DEL COMMERCIO GLOBALE
Venendo dalla Cina,
Marketing nel mondo.
Oltre il 90% dei nostri operatori sul campo ha una formazione professionale e tecnica e molti anni di esperienza nella lavorazione e nell'assemblaggio di apparecchiature. È proprio grazie a questo team unito, dedicato, pionieristico, qualificato ed esperto che la tecnologia ei prodotti dell'azienda possono essere continuamente aggiornati e migliorati.


CONTATTACI
Inviaci un messaggio
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319
::: Ultime novità :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
La saldatura dell'alluminio sembra piuttosto semplice da lontano. Il materiale è leggero, facile da modellare ed...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wire
Aug 24, 2026
Da lontano, saldare l'alluminio sembra abbastanza semplice: alimenta il filo, accendi l'arco, muoviti lungo...
-
How Do Aluminum Welding Wire Types Differ Across Fabrication Pr...
Aug 19, 2026
Un saldatore in piedi davanti a una panchina, che fissa tre bobine di filo di alluminio che sembrano tutte quasi iden...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help Reduce
Aug 17, 2026
Un saldatore che si allontana da un giunto di alluminio finito, solo per trovare pori sparsi sul cordone o una fessur...
-
Aluminum Welding Wire Quality Control Process Explained: From A...
Aug 26, 2026
Controllo qualità del filo per saldatura in alluminio: dove iniziano effettivamente la maggior parte dei problemi ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Process E...
Aug 18, 2026
Two spools of welding wire can carry the same alloy designation, the same diameter on the label, and the same AWS ...
Estensione delle informazioni di settore
Ulteriori informazioni su Filo per saldatura Mig in alluminio ER4047
ER4047 Filo per saldatura MIG in alluminio
Come a Produttore Er4047 Filo per saldatura Mig in alluminio.html , adattiamo la configurazione del prodotto all'applicazione, ai limiti operativi, alle interfacce e ai criteri di accettazione definiti per ciascun progetto.
Come a specialized Produttore di fili per saldatura Mig in alluminio ER4047 , Hangzhou Kunli Welding Materials Co., Ltd. produce un metallo d'apporto Al-Si12 quasi eutettico con l'11–13% di silicio. Questa composizione offre il punto di fusione più basso tra i fili per saldatura in alluminio, rendendolo la scelta preferita per la brasatura, la saldatura di spessori sottili e le applicazioni in cui fluidità e resistenza alle crepe sono fondamentali. Il nostro filo è prodotto nel nostro stabilimento cinese con oltre 20 anni di esperienza, utilizzando attrezzature avanzate e severi controlli di qualità per garantire prestazioni costanti.
Panoramica del prodotto
ER4047 è una lega eutettica con un intervallo di fusione ristretto di 577–582°C, che fornisce eccellente fluidità e ridotto ritiro da solidificazione. È progettato per unire leghe di alluminio come 1060, 1350, 3003, 3004, 5052, 6060, 6061 e 6063, nonché leghe fuse come 710.0 e 711.0. L'elevato contenuto di silicio riduce al minimo le fessurazioni a caldo e migliora la resistenza alla corrosione, rendendolo ideale per scambiatori di calore HVAC, radiatori automobilistici, sbarre collettrici elettriche e riparazione di componenti fusi.
Specifiche chiave
| Parametro | Valore |
|---|---|
| Contenuto di silicio | 11,0 – 13,0% |
| Intervallo di fusione | 577 – 582°C |
| Densità | 2,65 g/cm³ |
| Conduttività elettrica | 0,35 – 0,45 S/cm |
| Conducibilità termica | 155 W/m·K |
| Coefficiente di espansione | 21,5 µm/m·K |
Configurazioni disponibili
Forniamo ER4047 in una gamma di diametri e confezioni per adattarsi a diversi processi di saldatura e scale di produzione:
- Filo MIG: 0,8, 0,9, 1,0, 1,2, 1,6, 2,4 mm – bobine da 0,5, 2, 5, 6, 7, 9 kg
- Bacchette TIG: 1.6, 2.0, 2.4, 3.0, 3.2, 4.0, 5.0 mm – Confezioni da 5 o 10 kg
- Imballaggio del fusto: 40 o 80 kg per l'alimentazione automatizzata
- Bobine: 8–15 kg per uso manuale o semiautomatico
Tutto il filo è rettificato con precisione con una tolleranza di ±0,007 mm, rasato, sgrassato e controllato dall'ossido per mantenere l'ossigeno superficiale al di sotto di 80 ppm. L'avvolgimento dello strato con passo trasversale di 0,85–1,1 mm garantisce un'alimentazione regolare e un arco stabile.
Adattamento dell'applicazione
ER4047 è progettato per processi in cui sono essenziali un basso punto di fusione e un'elevata fluidità:
- HVAC e refrigerazione: Scambiatori di calore in alluminio saldobrasato, batterie di condensatori, nuclei evaporanti
- Automotive: Serbatoi del radiatore, nuclei riscaldanti, intercooler, piastre di raffreddamento della batteria
- Elettrico: Giunti di sbarre collettrici, avvolgimenti di trasformatori, transizioni da alluminio a rame
- Riparazione additiva: Ripristino di pressofusioni, riparazione di porosità, accumuli di superfici usurate
- Strutture leggere: Tubi a parete sottile, pannelli a nido d'ape, staffe aerospaziali non strutturali
Parametri di saldatura
I risultati ottimali dipendono dal processo e dalla progettazione del giunto. Il nostro team tecnico può consigliare parametri specifici, ma i valori di base tipici sono:
| Processo | Parametros |
|---|---|
| GMAW (1,2 mm) | 18–22 V, 100–160 A, 100% Argon 18–22 L/min, sporgenza 15–20 mm |
| GTAW (2,4 mm) | 80–140 A, bilanciamento CA 65–75%, 100% Argon 10–15 L/min |
| Brasatura al cannello | Fiamma neutra, flusso FB3-S, metallo base 580–610°C |
Garanzia di qualità e conformità
Il nostro ER4047 è prodotto secondo i sistemi certificati ISO9001, ISO14000 e ISO18001. Ogni lotto viene sottoposto ad analisi chimiche, test meccanici e verifica delle prestazioni di saldatura utilizzando apparecchiature avanzate come spettrometri PDA Shimadzu e robot di saldatura OTC. Il filo è conforme agli standard AWS A5.10 (ER4047) e ISO 18273 (S Al 4047A) ed è certificato CE per le apparecchiature a pressione. Disponiamo inoltre di certificazioni DB, ABS, DNV e CCS, a supporto di applicazioni marine e strutturali.
Stoccaggio e movimentazione
Per preservare la qualità del filo, conservare le bobine nella confezione originale in un'area pulita e asciutta (10–35°C, umidità relativa <55%). Lasciare acclimatare le confezioni sigillate per 12 ore prima dell'apertura. Dopo l'apertura, utilizzare entro 72 ore o conservare in un armadio asciutto a 30–40°C. La durata massima di conservazione nella confezione integra è di 36 mesi.
Informazioni che utilizziamo per configurare la tua soluzione
Per preparare un preventivo preciso e una proposta tecnica, abbiamo bisogno dei seguenti dettagli del progetto:
- Lega e spessore del materiale base
- Processo di saldatura (MIG, TIG, brasatura) e progettazione del giunto
- Diametro del filo richiesto e tipo di imballaggio
- Volume di produzione e programma di consegna
- Eventuali standard o certificazioni specifiche richieste
I nostri ingegneri utilizzano queste informazioni per consigliare la configurazione ottimale del filo e fornire indicazioni sui parametri di saldatura.
Prodotti correlati
Esplora la nostra gamma completa di fili per saldatura in alluminio, inclusi ER4043 Filo per saldatura in alluminio e silicio per saldature generiche, Filo per saldatura in alluminio ER5356 per applicazioni ad alta resistenza e Filo per saldatura in alluminio ER5183 per giunti di tipo marino. Per ulteriori opzioni, visita la nostra categoria Filo per saldatura in alluminio.
Domande frequenti
Qual è il vantaggio principale di ER4047 rispetto a ER4043?
ER4047 ha un contenuto di silicio più elevato (12% contro 5%), che gli conferisce un punto di fusione inferiore e una fluidità superiore. Ciò lo rende ideale per la brasatura e la saldatura di spessori sottili dove sono richiesti spazi ridotti e distorsione minima.
È possibile utilizzare ER4047 per saldare l'alluminio 6061?
Sì, ER4047 è consigliato per 6061 e altre leghe 6xxx. Fornisce una buona resistenza alle crepe e prestazioni alla corrosione, anche se per requisiti di resistenza più elevati può essere preferibile ER5356.
Quali opzioni di imballaggio sono disponibili per le linee di saldatura automatizzate?
Offriamo fusti da 40 o 80 kg per l'alimentazione continua, nonché bobine con avvolgimento preciso degli strati per garantire uno svolgimento regolare del filo. È possibile organizzare imballaggi personalizzati per requisiti di linea specifici.
Come si garantisce una qualità costante tra i lotti?
Il nostro processo di produzione comprende una rigorosa ispezione dei materiali in entrata, un monitoraggio durante il processo e test finali sulla composizione chimica, sulle proprietà meccaniche e sulle prestazioni di saldatura. Ogni lotto è tracciabile e documentato.
Fornite supporto tecnico per l'ottimizzazione dei parametri di saldatura?
Sì, i nostri ingegneri di saldatura possono fornire assistenza nella selezione dei parametri, nella risoluzione dei problemi e, se necessario, anche nel supporto in loco. Lavoriamo a stretto contatto con i clienti per garantire un'implementazione di successo.

LINK VELOCI
PRODOTTO
CONTATTACI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Cina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
