


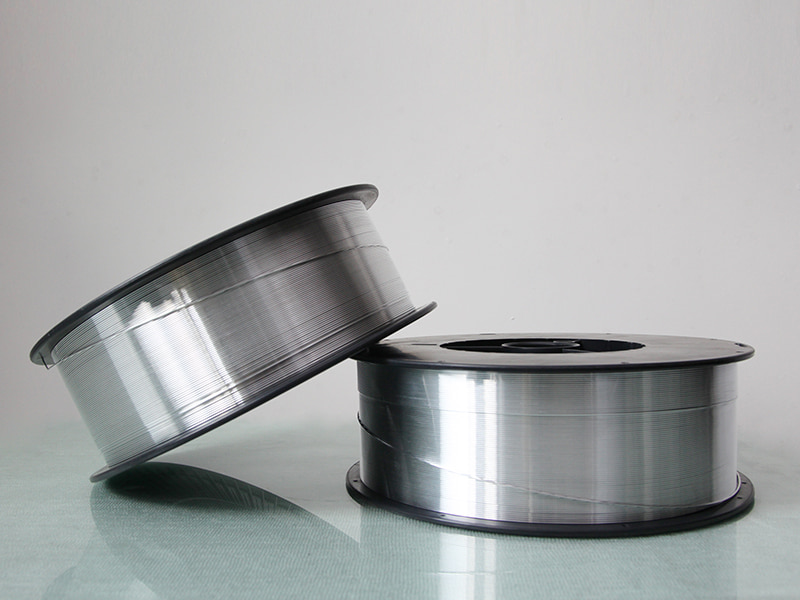

Filo per saldatura in alluminio
Filo in lega Al-Mg ER5154
Grado 5154, il filo in lega Al-Mg viene utilizzato per intrecciare i cavi coassiali per la schermatura, con buone prestazioni.
Applicazione principale: cavo coassiale flessibile, una varietà di cavi audio e video, cavo di segnale per veicoli, cavo di rete, cavo di trasmissione dati e così via.
E-mail: rich@chinayinyu.com
Contattaci
Precedente: Filo per saldatura in alluminio e magnesio ER5087
Prossimo: Filo per saldatura Mig in alluminio ER4047
Prossimo: Filo per saldatura Mig in alluminio ER4047
Descrizione del prodotto
Al-Mg4,5Mn
Filo per saldatura in alluminio ER5154
Sistema Magnesio-Manganese | Grado marino e strutturale
3,1-3,9%
Magnesio
0,15-0,5%
Manganese
275-320MPa
Gamma di trazione
ER5154 è un metallo d'apporto legato a magnesio-manganese contenente dal 3,1% al 3,9% di magnesio con aggiunta controllata di manganese dallo 0,15% allo 0,5%. Questa composizione fornisce una maggiore resistenza alla saldatura rispetto alle alternative ER4043 o ER5356 quando si uniscono materiali di base della serie 5xxx. Il contenuto di manganese affina la struttura del grano nel deposito di saldatura, migliorando la duttilità e la resistenza alla fatica. ER5154 mantiene le proprietà meccaniche a temperature di servizio da -196°C a 65°C, supportando applicazioni criogeniche e marine. Il sistema di leghe mostra una naturale stabilità all'invecchiamento senza necessità di trattamento termico.
Solido: 570°C
Liquido: 640°C
Allungamento: 16-20%
Durezza: 75-85 HB
Quadro delle prestazioni tecniche
M
Conservazione della resistenza dopo la saldatura
La combinazione magnesio-manganese mantiene il 90-95% della resistenza alla trazione del metallo base in condizioni saldate. Nessun invecchiamento artificiale post-saldatura richiesto per applicazioni strutturali.
C
Profilo di resistenza alla corrosione
La stabilità dello strato di ossido passivo nei test in nebbia salina supera le 2000 ore secondo ASTM B117. Resistenza all'attacco intergranulare in ambienti clorurati paragonabile alla lega base 5154.
T
Stabilità termica
Il mantenimento delle proprietà meccaniche a temperature elevate (150°C per 1000 ore) mostra una riduzione inferiore all'8% della resistenza alla trazione finale.
W
Solidità del metallo saldato
Il contenuto di idrogeno controllato inferiore a 0,12 ml per 100 g di alluminio produce saldature radiografiche di qualità di Classe I senza porosità centrale o microfessurazioni.
dati di specifica
Offerta di diametro
0,8 mm | 1,0 mm | 1,2 mm | 1,6 mm | 2,0 mm
Tolleranza 0/-0,008 mm
Condizione della superficie
Rasato di precisione sgrassato ad ultrasuoni
Lubrificante residuo: inferiore a 0,003 g/kg
Sistema di imballaggio
Bobina in plastica D300 (7kg) · Fusto K355 (50kg) · Contenitore di raccolta (200kg)
Avvolgimento a strati con controllo della piega inversa
Certificazione
AWS A5.10 ER5154 · ISO 18273 S Al 5154 · Approvazione marina ABS
Omologato DNV-GL
Requisiti di schermatura
Miscela 100% Argon (10-25 L/min) o Ar-He (75/25)
Punto di rugiada inferiore a -40°C
Catalogo delle applicazioni sul campo
Costruzione marittima
Scafi di navi in alluminio saldato, pannelli di sovrastruttura, navi di trasferimento dell'equipaggio offshore, fabbricazione di serbatoi di carico per GNL
Attrezzatura criogenica
Serbatoi di stoccaggio di gas naturale liquido, recipienti per il trasporto di ossigeno/azoto, linee di lavorazione chimica a bassa temperatura
Trasporti pesanti
Rimorchi cisterna in alluminio, vagoni ferroviari con tramoggia, cassoni di autocarri con cassone ribaltabile, componenti di telai per container
Saldatura strutturale
Impalcati di ponti, bracci di gru, sistemi di costruzione modulari, componenti di adeguamento sismico
Sistemi di difesa
Scafi di veicoli corazzati, accessori per navi militari, assemblaggi di contenitori missilistici, moduli di ponti tattici
Procedura di saldatura e risoluzione dei problemi
Selezione dei parametri
Per filo di diametro 1,2 mm: tensione 20-24 V, corrente 120-180 A, velocità di avanzamento del filo 4,5-7,5 m/min. Mantenere la punta di contatto a una distanza di lavoro di 12-18 mm. Utilizzare la tecnica di spinta con un angolo di spostamento di 10-15 gradi.
Preparazione congiunta
Rimuovere l'ossido superficiale dalla zona di saldatura utilizzando la spazzola in acciaio inossidabile dedicata all'alluminio. Pulire con acetone per eliminare i residui di idrocarburi. Per spessori della lamiera superiori a 8 mm, preriscaldare a 100-120°C per ridurre la velocità di raffreddamento.
Controllo della porosità
Controllare la tenuta del tubo del gas di protezione. Verificare la portata del gas con il rotametro. Conservare il cavo in un ambiente con umidità controllata inferiore al 55% di umidità relativa. Sostituire la punta di contatto se il foro è usurato oltre la misura di 0,1 mm.
Prevenzione delle fessurazioni
Evitare profili del cordone concavo mantenendo un'alimentazione del filo sufficiente. Per giunti trattenuti, ridurre la temperatura di interpass al di sotto di 150°C. Utilizzare la sequenza di saldatura backstep per assemblaggi con giunzioni lunghe.
Problemi di stabilità dell'arco
Ispezionare le condizioni della scanalatura del rullo di trasmissione. Sostituire il rivestimento in Teflon dopo 150 kg di consumo di filo. Verificare i collegamenti elettrici sulla pinza di lavoro e sulla torcia. Utilizzare la forma d'onda dell'impulso per posizioni di saldatura verticale verso l'alto.
Ispezione post-saldatura
Eseguire test con coloranti penetranti per individuare eventuali crepe superficiali. Esame ecografico per difetti interni. Condurre test di piegatura secondo le specifiche AWS B4.0 per la qualificazione della procedura.
⛭
Direttive sulla catena di fornitura e sullo stoccaggio
Ricevere l'ispezione
Verificare le condizioni della bobina e l'integrità della tenuta del vuoto. Controllare il certificato di lotto per l'analisi chimica e i risultati dei test meccanici. Rifiutare qualsiasi imballaggio che mostri infiltrazioni di umidità o danni fisici.
Condizioni di magazzino
Conservare a 10-30°C con intervallo di umidità compreso tra 30 e 55%. Mantenere la distanza di 1 metro dalle pareti esterne. Evitare di impilare un'altezza superiore a 4 pallet. Utilizza la rotazione dell'inventario first-in-first-out.
Gestione della durata di conservazione
Confezione integra: 36 mesi dalla data di produzione. Bobine aperte: utilizzare entro 120 ore se conservate in ambiente di officina. Per bobine parziali a lungo termine, utilizzare armadio asciutto a 35-45°C.
Protocollo di gestione
Utilizzare guanti di cotone puliti quando si carica il filo nell'alimentatore. Evitare il contatto con olio, grasso o nebbia di refrigerante. Non posizionare le bobine su pavimenti sporchi di officine. Restituire la copertura protettiva dopo ogni turno.
Tutti i dati tecnici rappresentano valori tipici ottenuti da test di laboratorio controllati. Le prestazioni effettive dipendono dai parametri di saldatura specifici, dalle condizioni del materiale di base, dalla geometria del giunto e dal livello di abilità dell'operatore. Le proprietà meccaniche devono essere verificate attraverso test di qualificazione della procedura.
Filo in lega Al-Mg ER5154
Venendo dalla Cina,
Marketing nel mondo.
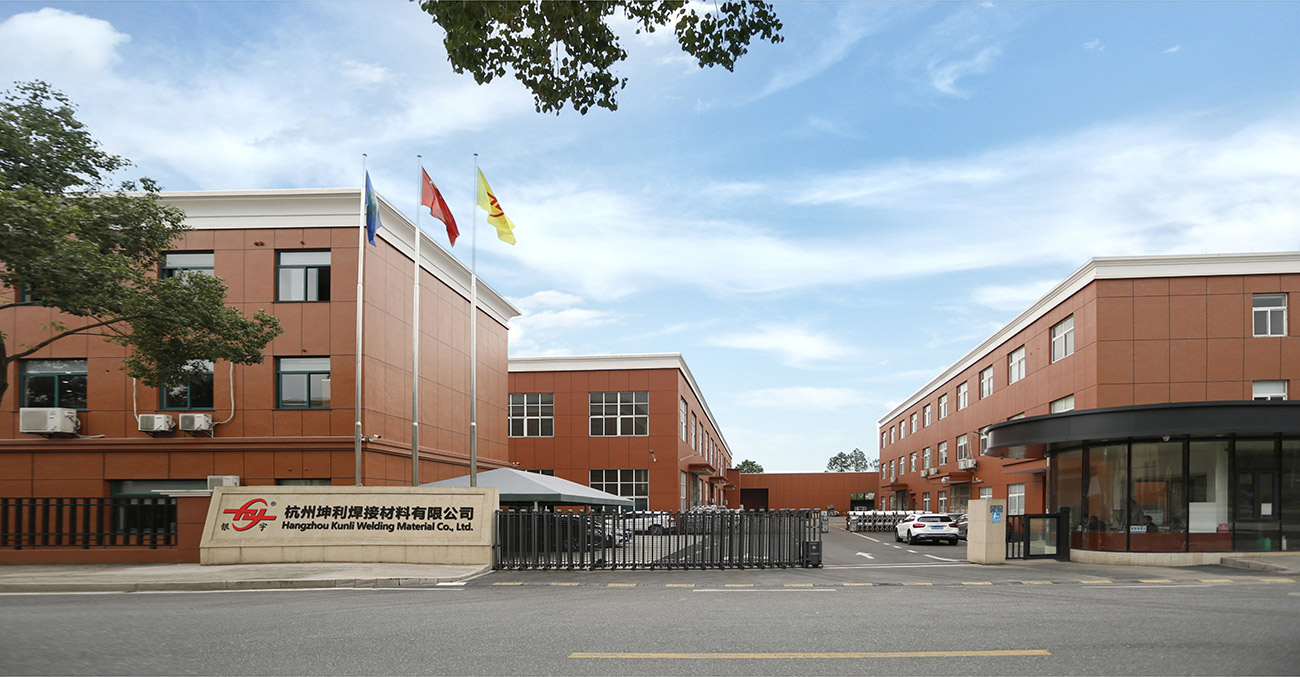
Hangzhou Kunli welding materials Co., Ltd. si trova nella zona industriale della città di Puyang,
distretto di Xiaoshan, Hangzhou, provincia di Zhejiang. È un prodotto ad alta tecnologia e ad alte prestazioni
Cina Filo in lega Al-Mg ER5154 produttore E
vendita all ingrosso Filo in lega Al-Mg ER5154 fornitore. L'azienda ha più di 20 anni di esperienza nella produzione di fili in lega di alluminio, con attrezzature avanzate internazionali per la produzione di fili per saldatura in lega di alluminio, apparecchiature di collaudo complete, processo di produzione stabile e rigoroso sistema di controllo della qualità. Le alte prestazioni OEM/ODM Filo in lega Al-Mg ER5154 prodotto dall'azienda ha superato con successo una serie di certificazioni autorevoli internazionali, come DB, CE, ABS, DNV, CCS, ecc. Abbiamo più di 200 tonnellate di capacità produttiva al mese e il 50% è stato esportato in oltre 30 paesi come Stati Uniti, Messico, Sud-est asiatico, Giappone, Corea, Australia, Nuova Zelanda e così via.
-

30+
UTILIZZATO NEL SETTORE TECNOLOGICO DELL'INDUSTRIA PESANTE
-

35
ANNI DI ESPERIENZA DI RICERCA E SVILUPPO
-

200+
ISTITUZIONI COOPERATIVE DI R&S SU GRANDE SCALA
-

20+
PAESI E REGIONI DEL COMMERCIO GLOBALE
Venendo dalla Cina,
Marketing nel mondo.
Oltre il 90% dei nostri operatori sul campo ha una formazione professionale e tecnica e molti anni di esperienza nella lavorazione e nell'assemblaggio di apparecchiature. È proprio grazie a questo team unito, dedicato, pionieristico, qualificato ed esperto che la tecnologia ei prodotti dell'azienda possono essere continuamente aggiornati e migliorati.


CONTATTACI
Inviaci un messaggio
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319
::: Ultime novità :::
-
Why Is ER5554 Welding Wire Used for Certain Aluminum Jobs
Aug 26, 2026
La saldatura dell'alluminio sembra piuttosto semplice da lontano. Il materiale è leggero, facile da modellare ed...
-
What Welding Conditions Matter for 5183 Aluminium Mig Wire
Aug 24, 2026
Da lontano, saldare l'alluminio sembra abbastanza semplice: alimenta il filo, accendi l'arco, muoviti lungo...
-
How Do Aluminum Welding Wire Types Differ Across Fabrication Pr...
Aug 19, 2026
Un saldatore in piedi davanti a una panchina, che fissa tre bobine di filo di alluminio che sembrano tutte quasi iden...
-
What Welding Defects Can 4943 Aluminum Welding Wire Help Reduce
Aug 17, 2026
Un saldatore che si allontana da un giunto di alluminio finito, solo per trovare pori sparsi sul cordone o una fessur...
-
Aluminum Welding Wire Quality Control Process Explained: From A...
Aug 26, 2026
Controllo qualità del filo per saldatura in alluminio: dove iniziano effettivamente la maggior parte dei problemi ...
-
How Aluminum Welding Wire Is Made: Full Manufacturing Process E...
Aug 18, 2026
Two spools of welding wire can carry the same alloy designation, the same diameter on the label, and the same AWS ...
Estensione delle informazioni di settore
Ulteriori informazioni su Filo in lega Al-Mg ER5154
Filo in lega Al-Mg ER5154 – Riempitivo di precisione per saldature marine, criogeniche e strutturali
Come a Produttore Er5154 Almg Alloy Wire.html , adattiamo la configurazione del prodotto all'applicazione, ai limiti operativi, alle interfacce e ai criteri di accettazione definiti per ciascun progetto.
Hangzhou Kunli Welding Materials Co., Ltd. è un produttore e fornitore ad alta tecnologia di filo in lega Al-Mg ER5154, progettato per applicazioni impegnative in cui robustezza, resistenza alla corrosione e integrità della saldatura non sono negoziabili. Con oltre 20 anni di esperienza nella produzione di fili in lega di alluminio, forniamo questo metallo d'apporto di magnesio-manganese a cantieri navali, produttori di apparecchiature criogeniche, produttori di trasporti pesanti e appaltatori di acciaio strutturale in tutto il mondo.
Il nostro filo ER5154 soddisfa gli standard AWS A5.10 e ISO 18273 S Al 5154, con certificazioni tra cui DB, CE, ABS, DNV e CCS. Produciamo più di 200 tonnellate al mese, esportandone il 50% in oltre 30 paesi. Come a Fabbrica di fili in lega Al-Mg all'ingrosso ER5154 , combiniamo una produzione avanzata con un rigoroso controllo di qualità per offrire prestazioni costanti da lotto a lotto.
Panoramica del prodotto
ER5154 è un metallo d'apporto legato a magnesio-manganese contenente dal 3,1% al 3,9% di magnesio con aggiunta controllata di manganese dallo 0,15% allo 0,5%. Questa composizione fornisce una maggiore resistenza alla saldatura rispetto a ER4043 o ER5356 quando si uniscono materiali di base della serie 5xxx. Il contenuto di manganese affina la struttura del grano nel deposito di saldatura, migliorando la duttilità e la resistenza alla fatica. ER5154 mantiene le proprietà meccaniche a temperature di servizio da -196°C a 65°C, supportando applicazioni criogeniche e marine. Il sistema di leghe mostra una naturale stabilità all'invecchiamento senza necessità di trattamento termico.
Specifiche chiave
| Proprietà | Valore |
|---|---|
| Magnesio (Mg) | 3,1% – 3,9% |
| Manganese (Mn) | 0,15% – 0,5% |
| Gamma di trazione | 275 – 320MPa |
| Allungamento | 16 – 20% |
| Durezza | 75 – 85 HB |
| Solido/Liquido | 570°C / 640°C |
| Offerta di diametro | 0,8 mm, 1,0 mm, 1,2 mm, 1,6 mm, 2,0 mm (0 / -0,008 mm) |
| Condizione della superficie | Sgrassaggio ad ultrasuoni rasato di precisione; lubrificante residuo inferiore a 0,003 g/kg |
| Imballaggio | Bobina in plastica D300 (7kg), fusto K355 (50kg), contenitore di raccolta (200kg) |
| Certificazioni | AWS A5.10 ER5154, ISO 18273 S Al 5154, ABS, DNV-GL |
Adattamento dell'applicazione
ER5154 è progettato per la saldatura delle leghe di alluminio della serie 5xxx, in particolare in ambienti in cui la resistenza alla corrosione e la tenacità alle basse temperature sono fondamentali. Il suo contenuto di magnesio è ottimizzato per prevenire la sensibilizzazione e la corrosione intergranulare, rendendolo la scelta preferita per le strutture marine e offshore.
- Costruzioni marine: Scafi di navi in alluminio saldato, pannelli di sovrastruttura, navi di trasferimento dell'equipaggio offshore, fabbricazione di serbatoi di carico per GNL.
- Attrezzatura criogenica: Serbatoi di stoccaggio di gas naturale liquido, recipienti per il trasporto di ossigeno/azoto, linee di lavorazione chimica a bassa temperatura.
- Trasporti pesanti: Rimorchi cisterna in alluminio, vagoni ferroviari a tramoggia, cassoni di autocarri con cassone ribaltabile, componenti di telai per container.
- Saldatura strutturale: Impalcati di ponti, bracci di gru, sistemi di costruzione modulari, componenti di adeguamento sismico.
- Sistemi di difesa: Scafi di veicoli corazzati, accessori per navi militari, assemblaggi di contenitori missilistici, moduli di ponti tattici.
Quadro delle prestazioni tecniche
- Conservazione della resistenza dopo la saldatura: Mantiene il 90-95% della resistenza alla trazione del metallo di base in condizioni saldate; non è richiesto alcun invecchiamento artificiale post-saldatura.
- Profilo di resistenza alla corrosione: La stabilità dello strato di ossido passivo nei test in nebbia salina supera le 2000 ore secondo ASTM B117; resistenza all'attacco intergranulare in ambienti clorurati paragonabile alla lega base 5154.
- Stabilità termica: Il mantenimento delle proprietà meccaniche a temperature elevate (150°C per 1000 ore) mostra una riduzione inferiore all'8% della resistenza alla trazione finale.
- Solidità del metallo saldato: Il contenuto di idrogeno controllato inferiore a 0,12 ml per 100 g di alluminio produce saldature radiografiche di qualità di Classe I senza porosità centrale o microfessurazioni.
Procedura di saldatura e risoluzione dei problemi
Per il filo con diametro di 1,2 mm, i parametri tipici sono tensione 20-24 V, corrente 120-180 A, velocità di avanzamento del filo 4,5-7,5 m/min. Mantenere la punta di contatto a una distanza di lavoro di 12-18 mm. Utilizzare la tecnica di spinta con un angolo di spostamento di 10-15 gradi.
Preparazione congiunta: Rimuovere l'ossido superficiale dalla zona di saldatura utilizzando la spazzola in acciaio inossidabile dedicata all'alluminio. Pulire con acetone per eliminare i residui di idrocarburi. Per spessori della lamiera superiori a 8 mm, preriscaldare a 100-120°C per ridurre la velocità di raffreddamento.
Controllo della porosità: Controllare la tenuta del tubo del gas di protezione. Verificare la portata del gas con il rotametro. Conservare il cavo in un ambiente con umidità controllata inferiore al 55% di umidità relativa. Sostituire la punta di contatto se il foro è usurato oltre la misura di 0,1 mm.
Prevenzione delle crepe: Evitare profili del cordone concavo mantenendo un'alimentazione del filo sufficiente. Per giunti trattenuti, ridurre la temperatura di interpass al di sotto di 150°C. Utilizzare la sequenza di saldatura backstep per assemblaggi con giunture lunghe.
Problemi di stabilità dell'arco: Ispezionare le condizioni della scanalatura del rullo di trasmissione. Sostituire il rivestimento in Teflon dopo 150 kg di consumo di filo. Verificare i collegamenti elettrici sulla pinza di lavoro e sulla torcia. Utilizzare la forma d'onda dell'impulso per posizioni di saldatura verticale verso l'alto.
Ispezione post-saldatura: Eseguire test con coloranti penetranti per individuare eventuali crepe superficiali. Esame ecografico per difetti interni. Condurre test di piegatura secondo le specifiche AWS B4.0 per la qualificazione della procedura.
Direttive sulla catena di fornitura e sullo stoccaggio
Ricevere l'ispezione: Verificare le condizioni della bobina e l'integrità della tenuta del vuoto. Controllare il certificato di lotto per l'analisi chimica e i risultati dei test meccanici. Rifiutare qualsiasi imballaggio che mostri infiltrazioni di umidità o danni fisici.
Condizioni di magazzino: Conservare a 10-30°C con intervallo di umidità compreso tra 30 e 55%. Mantenere la distanza di 1 metro dalle pareti esterne. Evitare di impilare un'altezza superiore a 4 pallet. Utilizza la rotazione dell'inventario first-in-first-out.
Gestione della durata di conservazione: Confezione integra: 36 mesi dalla data di produzione. Bobine aperte: utilizzare entro 120 ore se conservate in ambiente di officina. Per bobine parziali a lungo termine, utilizzare armadio asciutto a 35-45°C.
Protocollo di gestione: Utilizzare guanti di cotone puliti quando si carica il filo nell'alimentatore. Evitare il contatto con olio, grasso o nebbia di refrigerante. Non posizionare le bobine su pavimenti sporchi di officine. Restituire la copertura protettiva dopo ogni turno.
Garanzia di qualità e conformità
Il nostro impianto di produzione è dotato di linee di produzione avanzate a livello internazionale e di un laboratorio di prova completo, incluso lo spettrografo a emissione ottica SHIMADZU PDA 5500, il microscopio metallografico LEICA DM2550 e il sistema robot di saldatura OTC A-V6. Ogni lotto viene sottoposto ad analisi della composizione chimica, test meccanici e verifica delle prestazioni di saldatura per garantire la conformità con AWS A5.10 e ISO 18273.
Disponiamo di certificazioni tra cui DB, CE, ABS, DNV e CCS e il nostro sistema di gestione della qualità è certificato ISO9001, ISO14000 e ISO18001. La nostra stretta collaborazione con l’Istituto di ricerca sui metalli non ferrosi di Pechino e la Central South University supporta lo sviluppo continuo delle leghe e l’ottimizzazione dei processi.
Informazioni che utilizziamo per configurare la tua soluzione
Per preparare un preventivo preciso e la configurazione del prodotto, abbiamo bisogno dei seguenti dettagli del progetto:
- Grado e spessore del materiale di base
- Processo di saldatura (MIG, TIG o automatizzato)
- Diametro richiesto e preferenza di imballaggio
- Ambiente applicativo (marino, criogenico, strutturale, ecc.)
- Volume di produzione e programma di consegna
- Eventuali requisiti specifici di certificazione o documentazione
Il nostro team di ingegneri consiglierà la qualità del filo e l'imballaggio ottimali per soddisfare i parametri di saldatura e gli standard di qualità.
Prodotti correlati
Esplora la nostra gamma completa di fili per saldatura in alluminio per trovare la soluzione giusta per la tua applicazione:
- Filo per saldatura in alluminio ER5356 – Maggiore magnesio per una maggiore resistenza
- Filo per saldatura in alluminio ER5183 – Per la serie 5xxx con tenacità migliorata
- Filo per saldatura in alluminio ER5087 – Riempitivo ad alta resistenza per strutture marine
- ER4043 Filo per saldatura in alluminio e silicio – Per la serie 6xxx e la riparazione di fusioni
Domande frequenti
Qual è la differenza tra ER5154 e ER5356?
ER5154 ha un contenuto di magnesio inferiore (3,1-3,9%) rispetto a ER5356 (4,5-5,5%), offrendo una resistenza superiore alla corrosione intergranulare e una migliore stabilità a temperature superiori a 65°C. ER5356 fornisce una maggiore resistenza alla trazione ma è più suscettibile alla sensibilizzazione in ambienti marini.
L'ER5154 può essere utilizzato per applicazioni criogeniche?
Sì, ER5154 mantiene le proprietà meccaniche fino a -196°C, rendendolo adatto per serbatoi GNL e altre apparecchiature criogeniche. La sua tenacità alle basse temperature e la resistenza alla corrosione sono vantaggi chiave.
Quali opzioni di imballaggio sono disponibili?
Offriamo bobine di plastica D300 (7 kg), fusti K355 (50 kg) e contenitori di pagamento (200 kg). È possibile organizzare imballaggi personalizzati in base alle vostre esigenze produttive.
Come garantite una qualità costante?
Ogni lotto viene testato nel nostro laboratorio interno per quanto riguarda la composizione chimica, le proprietà meccaniche e le prestazioni di saldatura. Manteniamo inoltre un rigoroso controllo del processo e la tracciabilità dalla materia prima al prodotto finito.
Qual è il tempo di consegna tipico?
Il tempo di consegna dipende dalla quantità e dalle specifiche dell'ordine. Per dimensioni e imballaggi standard, in genere spediamo entro 2-3 settimane dalla conferma dell'ordine. Vi preghiamo di contattarci per tempi di consegna specifici.

LINK VELOCI
PRODOTTO
CONTATTACI
-
Jianpu Road no.2 Puyang Town Xiaoshan District Hangzhou Zhejiang Cina 311255
-
+86-0571-82403878
-
+86-0571-82403208
-
rich@chinayinyu.com
