
Perché il filo per saldatura in alluminio ER5183 funziona bene su 5083
Quando è necessario unire le parti in alluminio, il filo di apporto ha un collegamento diretto con il comportamento del giunto finito. La scelta non consiste semplicemente nel selezionare un filo che possa sciogliersi durante la saldatura. La composizione del metallo di base, le condizioni del giunto, il processo di saldatura e il modo in cui il filo viene maneggiato prima dell'uso possono influire sul risultato.
Ciò è particolarmente rilevante quando si lavora con l'alluminio 5083. È ampiamente associato ad applicazioni in cui la forza e la resistenza alla corrosione sono importanti, quindi il materiale di riempimento deve adattarsi alle caratteristiche del metallo di base. Il filo per saldatura in alluminio ER5183 è comunemente considerato per questo tipo di lavoro perché la sua composizione è adatta alle leghe di alluminio con un contenuto di magnesio relativamente elevato.
Il rapporto tra il filo di apporto e il 5083 è quindi più di una semplice corrispondenza da prodotto a prodotto. La composizione del materiale, il diametro del filo, le condizioni di lavorazione, la pulizia della superficie, lo stoccaggio e il controllo della produzione possono tutti influenzare il processo di saldatura. Considerando insieme questi fattori si ottiene un quadro più chiaro del motivo per cui ER5183 viene utilizzato con 5083 e cosa può influenzare le prestazioni durante la fabbricazione.
Ciò che rende ER5183 adatto alla saldatura dell'alluminio 5083
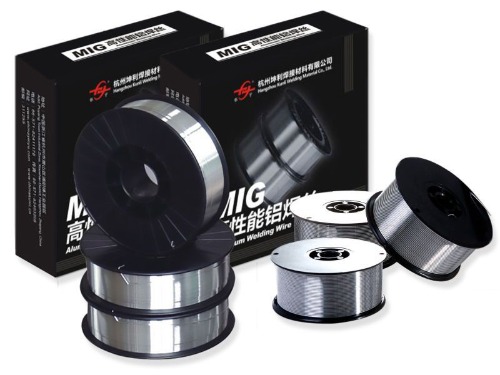
Il collegamento tra ER5183 e 5083 inizia dalle caratteristiche dei materiali. Entrambe sono leghe di alluminio associate al magnesio come importante elemento di lega. Ciò rende il materiale d'apporto compatibile con i requisiti generali della saldatura dell'alluminio ad alto contenuto di magnesio.
Un filo di apporto deve formare un metallo di saldatura che funzioni con il metallo base circostante. Se la composizione del riempitivo non è adatta, il giunto finito potrebbe non fornire le caratteristiche attese dal materiale originale. Secondo il 5083, la scelta di un riempitivo contenente magnesio aiuta a mantenere un rapporto adeguato tra l'area di saldatura e il materiale di base.
Ci sono diversi fattori da considerare quando si valuta questa partita:
| Considerazione | Perché è importante |
| Composizione della base in metallo | Influenza la scelta del materiale di riempimento |
| Contenuto di magnesio | Influisce sulle caratteristiche del metallo saldato |
| Ambiente di corrosione | Puoi scegliere la scelta del riempimento |
| Requisiti congiunti | Influiscono sul metodo di saldatura e sulla scelta del materiale |
| Condizioni superficiali | Può variare la consistenza della saldatura |
Un altro punto è che la saldatura modifica il materiale localmente. L'area attorno al giunto subisce riscaldamento, fusione e raffreddamento, quindi il metallo saldato non si comporta semplicemente come una sezione intatta del metallo di base. La scelta di un riempitivo con una composizione compatibile aiuta a ridurre le differenze inutili tra la saldatura e l'alluminio circostante.
Per questo motivo, il filo per saldatura in alluminio ER5183 è spesso associato alla saldatura 5083 dove le proprietà del giunto finito devono rimanere compatibili con le caratteristiche del materiale di base.
In che modo il contenuto di magnesio influisce sulle prestazioni di saldatura dell'ER5183
Il magnesio ha un ruolo importante nel comportamento delle leghe di alluminio-magnesio. In un filo d'apporto la sua presenza influenza le caratteristiche del metallo formato nella zona di saldatura.
La quantità di magnesio non può essere vista separatamente dal resto della composizione della lega. Un filo per saldatura viene prodotto con una gamma di materiali definita in modo che il suo comportamento rimanga coerente da un lotto all'altro. I cambiamenti nella composizione possono influenzare il modo in cui si comporta il metallo fuso nonché le caratteristiche della saldatura raffreddata.
Secondo ER5183, il magnesio contribuisce alle proprietà attese da un riempimento progettato per leghe di alluminio ad alto contenuto di magnesio. Questo è uno dei motivi per cui preso viene in considerazione durante la saldatura di materiali come il 5083.
Tuttavia, aggiungere o controllare il magnesio non significa semplicemente aumentare un elemento. L’equilibrio generale della legge è importante. Anche altri elementi e impurità possono influenzare le condizioni del filo finito e del metallo di saldatura.
Durante la produzione, i produttori devono quindi prestare attenzione a:
- Consistenza della materia prima
- Composizione della lega
- Condizioni di fusione e lavorazione
- Pulizia dei materiali
- Condizioni finali del filo
Lo stesso principio vale durante la saldatura. Se il filo di apporto è contaminato o maneggiato in modo errato, le caratteristiche del materiale previsto potrebbero non tradursi in un processo di saldatura coerente.
In termini pratici, il ruolo del magnesio aiuta a spiegare perché il filo per saldatura in alluminio ER5183 è considerato per 5083 anziché trattare tutti i fili per saldatura in alluminio come materiali intercambiabili.
Perché il diametro del filo è importante quando si utilizza ER5183
Il diametro del filo è una specifica relativamente semplice, ma può influenzare il modo in cui viene controllato il processo di saldatura. Un filo più piccolo o più grande non si comporta esattamente allo stesso modo quando viene alimentato attraverso un'apparecchiatura di saldatura.
Il diametro selezionato dipende dall'attrezzatura di saldatura, dal design del giunto, dallo spessore del materiale e dalla posizione di lavoro. Un filo che non è ben adattato alla configurazione può rendere più difficile l'alimentazione o il controllo dell'arco.
Il diametro del filo può influenzare diversi aspetti pratici:
- La stabilità con cui viene alimentato il filo
- Quanto materiale di riempimento entra nel giunto
- Come l'operatore controlla la saldatura
- La facilità con cui il filo passa attraverso l'apparecchiatura
- Come devono essere regolate le impostazioni di saldatura
Per la saldatura dell'alluminio, le condizioni di alimentazione meritano particolare attenzione perché il filo di alluminio è relativamente morbido. Un percorso di alimentazione in modo errato, una resistenza eccessiva o un componente di contatto inadeguato possono influenzare la fluidità con cui il filo raggiunge la zona di saldatura.
Anche le condizioni della bobina sono importanti. Se il filo viene avvolto in modo non uniforme o viene danneggiato durante la movimentazione, potrebbero verificarsi problemi di alimentazione anche quando il diametro nominale del filo è appropriato.
La scelta del diametro del filo per saldatura in alluminio ER5183 dovrebbe quindi essere considerata insieme all'attrezzatura di saldatura e al giunto piuttosto che come una decisione di acquisto isolata.
In che modalità le impostazioni del gas di protezione e di saldatura influenzano su ER5183
Una volta selezionato il filo di apporto e il metallo di base, le condizioni di saldatura circostanti diventano importanti. L'alluminio reagisce prontamente con l'atmosfera circostante quando viene riscaldato, quindi l'area di saldatura necessita di un'adeguata protezione.
Il gas di protezione aiuta a separare l'area di saldatura fusa dall'aria circostante. Se la copertura del gas è disturbata, la saldatura può diventare più vulnerabile alla contaminazione. Il flusso di gas, la posizione della torcia, le perdite, le correnti d'aria e le condizioni dell'attrezzatura di erogazione del gas possono influenzare la protezione attorno al giunto.
Anche le impostazioni di saldatura devono funzionare insieme. Corrente, tensione, avanzamento del filo, velocità di spostamento e movimento della torcia non sono controlli indipendenti. La modifica di un'impostazione può alterare il modo in cui si comportano le altre.
Ad esempio, se il filo viene alimentato ad una velocità che non corrisponde alle condizioni di saldatura, l'arco può diventare instabile. Se la torcia si muove troppo velocemente, il giunto potrebbe non ricevere abbastanza calore o materiale di riempimento. Muoversi troppo lentamente può creare calore eccessivo nell'area locale.
Un processo coerente di solito dipende dal controllo di più cose contemporaneamente:
- L'attrezzatura per la saldatura è regolata correttamente.
- Il gas di protezione raggiunge la zona di saldatura senza interruzioni.
- Il filo si muove agevolmente lungo il percorso di alimentazione.
- Le superfici articolari sono preparate adeguatamente.
- Il movimento della torcia rimane ragionevolmente coerente.
Queste condizioni sono importanti perché il filo per saldatura in alluminio ER5183 non può compensare tutti i problemi creati da impostazioni inadeguate dell'attrezzatura o da una scarsa preparazione del giunto.
Perché può verificarsi porosità con il filo per saldatura in alluminio ER5183
La porosità è uno dei problemi che possono attirare l'attenzione durante la saldatura dell'alluminio. Piccole sacche di gas possono formarsi nel metallo saldato quando il gas indesiderato rimane intrappolato mentre il materiale fuso si raffredda.
Il filo di apporto è solo una possibile fonte di problemi. Anche umidità, olio, sporco, una superficie di base sporca o una schermatura inadeguata possono contribuire al problema.
L'ambiente circostante dovrebbe quindi essere considerato quando appare saldatura una porosa. Un filo che è stato esposto a contaminazione può comportarsi diversamente dal materiale pulito. Lo stesso vale per il metallo base. I depositi superficiali possono penetrare nell'area di saldatura e interferire con il processo.
Le aree comuni da ispezionare includono:
- Superficie del filo
- Superficie metallica di base
- Condizioni di conservazione
- Pernitura del gas
- Apparecchiature per la distribuzione del gas
- Preparazione congiunta
- Movimento di saldatura
La porosità può anche essere collegata a condizioni di saldatura incoerenti. Cambiamenti improvvisi nella copertura del gas o nella posizione della torcia possono esporre all'aria l'area di saldatura fusa. Un eccessivo disturbo attorno alla zona di saldatura può avere un effetto simile.
Piuttosto che attribuire ogni poro al materiale d'apporto, è più utile controllare l'intero ambiente di saldatura. Questo approccio è particolarmente rilevante quando si utilizza il filo per saldatura in alluminio ER5183 perché il filo, il materiale di base, l'attrezzatura e le condizioni circostanti interagiscono tutti durante il processo di saldatura.
L'ER5183 può essere utilizzato per altre leghe di alluminio
ER5183 è associato a 5083, ma il suo utilizzo non è limitato ad una singola lega di alluminio. La domanda più utile è se la composizione del riempitivo è adatta al particolare metallo di base e ai requisiti del giunto finito.
Altre leghe di alluminio-magnesio possono avere caratteristiche che rendono adatto un riempitivo contenente magnesio. Tuttavia, il fatto che due materiali siano entrambi leghe di alluminio non significa automaticamente che deveno utilizzare lo stesso filo di apporto.
Quando si considera un'altra lega, è necessario verificare diversi punti:
| Considerazione materiale | Domanda da considerare |
| Famiglia delle leghe | La composizione della base in metallo è compatibile con il riempitivo? |
| Scopo comune | Quali caratteristiche sono richieste alla zona saldata? |
| Condizioni di corrosione | Il giunto sarà esposto a un ambiente impegnativo? |
| Metodo di saldatura | Il riempitivo è adatto al processo selezionato? |
| Condizioni di fabbricazione | Il filo può essere alimentato e controllato correttamente? |
È qui che diventano utili anche i confronti tra diversi materiali di riempimento. Un riempimento progettato per un gruppo di leghe di alluminio può essere scelto per ragioni diverse rispetto a un riempimento progettato per un altro gruppo.
La selezione dovrebbe quindi iniziare con il metallo base e i requisiti del giunto. Il filo per saldatura in alluminio ER5183 può essere appropriato in alcune situazioni che coinvolgono altre leghe di alluminio, ma l'idoneità deve essere considerata caso per caso anziché dedurla esclusivamente dal nome della legge.
Come conservare e maneggiare il filo per saldatura ER5183
Le condizioni del filo di saldatura prima che raggiunga la torcia di saldatura possono bloccare il processo di lavoro. Una corretta conservazione è quindi parte del controllo del materiale piuttosto che un problema che inizia solo quando inizia la saldatura.
Il filo deve essere protetto da umidità, polvere, olio e altri contaminanti. L'imballaggio originale può aiutare a proteggere il materiale durante lo stoccaggio, ma è importante anche la gestione dopo l'apertura.
Alcune pratiche di base possono aiutare a mantenere il cavo in buone condizioni:
- Conservare il filo non utilizzato in un'area pulita e asciutta.
- Evitare di posizionare la bobina aperta dove può accumularsi umidità.
- Maneggiare il filo con attrezzature pulite.
- Tenere il filo lontano da oli e altri contaminanti.
- Controllare la bobina prima di posizionarla sull'apparecchiatura di saldatura.
- Proteggere il materiale parzialmente utilizzato quando non viene utilizzato.
Anche i danni all'imballaggio dovrebbero ricevere attenzione. Se una confezione è stata aperta, strappata o esposta a condizioni inadeguate, il cavo deve essere controllato prima dell'uso.
La conservazione è particolarmente importante per il filo di saldatura in alluminio ER5183 poiché la contaminazione potrebbe non essere sempre visibile a colpo d'occhio. Un filo può sembrare utilizzabile anche se la sua condizione superficiale è già cambiata.
Una buona manipolazione non sostituisce un'adeguata preparazione alla saldatura, ma elimina una fonte evitabile di variazione dal processo.
Che importanza hanno i controlli di qualità per il filo di saldatura ER5183
Il controllo di qualità inizia prima che il filo venga consegnato all'operazione di saldatura. Il prodotto finito deve mantenere una composizione materiale e una condizione fisica coerente in modo da poter essere lavorato e utilizzato in modo prevedibile.
Per i produttori, controllare il filo implica molto più che osservarne l’aspetto. Il processo di produzione necessita di controlli in diverse fasi, dalle materie prime alla formatura, al trattamento superficiale, all'avvolgimento e all'imballaggio.
Le aree di ispezione possono importanti includere:
| Zona qualità | Cosa viene controllato |
| Composizionemateriale | Consistenza della legge |
| Diametro del filo | Regolarità lungo il filo |
| Condizioni superficiali | Superficie pulita e adatta |
| Perma del filo | Permatura e avvolgimento coerente |
| Condizioni di alimentazione | Movimento fluido attraverso l'attrezzatura |
| Imballaggio | Protezione durante lo stoccaggio e il trasporto |
Il diametro del filo merita particolare attenzione perché piccole variazioni possono influire sul comportamento di alimentazione. Anche le condizioni della superficie sono importanti perché residui o contaminazione possono diventare fonte di problemi di saldatura.
Da non trascurare lo spooling. Una bobina adeguatamente formata consente al filo di uscire dalla confezione in modo controllato. Un avvolgimento irregolare, un filo danneggiato o una cattiva manipolazione possono creare difficoltà di alimentazione anche quando il materiale stesso soddisfa la composizione prevista.
For Filo per saldatura in alluminio ER5183 , il controllo della produzione collega quindi diverse fasi che a prima vista possono sembrare non correlate. La composizione del materiale influisce sul metallo saldato, la formazione del filo influisce sull'alimentazione, le condizioni della superficie influenzano la pulizia e l'imballaggio influisce sul modo in cui il materiale arriva al punto di utilizzo.
Di conseguenza, il rapporto tra ER5183 e 5083 è modellato da qualcosa di più della legge di riempimento stessa. Il metallo di base, la composizione del riempitivo, le condizioni del filo, l'impostazione della saldatura, la preparazione dei giunti, lo stoccaggio e i controlli di produzione hanno tutti un ruolo nel determinare il comportamento del processo di saldatura.
NEXT:In che modo i produttori di filo per saldatura in alluminio controllano la qualità del filo
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

