
Guida alla produzione di fili per saldatura in alluminio OEM: processo, qualità e selezione dei fornitori
Un'officina di fabbricazione del settore navale ordina cinque tonnellate di filo per saldatura in alluminio da 1,2 mm da un fornitore che non ha mai controllato. Il prezzo sembra aggressivo e la data di consegna si adatta al piano del progetto. Quando arrivano le bobina, il certificato chimico sembra corretto, ma il filo si annida sull'alimentatore MIG, la porosità appare nel primo test di saldatura e i risultati di trazione scendono al di sotto dei requisiti per il materiale di base 5XXX. Il progetto si ferma mentre l'acquirente cerca una nuova fonte.
Questo scenario non è insolito nel mercato dei fili per saldatura di alluminio. Il filo che supera un'ispezione visiva può comunque non funzionare correttamente quando il processo di produzione non è controllato. Un sistema di produzione OEM di fili per saldatura in alluminio affronta questo rischio allineando la chimica, l'accuratezza dimensionale, le condizioni della superficie e l'imballaggio con i requisiti applicativi effettivi dell'acquirente.
Cosa significa in pratica la produzione OEM di fili per saldatura in alluminio
OEM, o produzione di apparecchiature originali, nel segmento dei fili per saldatura significa che un produttore produce filo secondo le specifiche dell'acquirente anziché vendere solo un prodotto standard in catalogo. In pratica, ciò comporta una composizione della lega concordata entro i limiti AWS A5.10, un diametro e una tolleranza del filo fissi, valori di fusione ed elica controllata, una finitura superficiale definita, un formato di confezione specifica e una documentazione che consente la tracciabilità dalla bobina finita al cast originale.
Il valore di un rapporto OEM è la prevedibilità. Il filo standard proveniente dal magazzino di un distributore può provenire da molti lotti di produzione con caratteristiche chimiche e storie di disegno leggermente diverse. Il filo prodotto secondo le specifiche OEM proviene da un ciclo di produzione controllato, pertanto le proprietà meccaniche e il comportamento di alimentazione rimangono stabili da una bobina all'altra. Ciò è particolarmente importante in settori quali la costruzione navale, la fabbricazione ferroviaria e la saldatura strutturale automobilistica, dove la saldatura deve soddisfare gli stessi criteri di accettazione venerdì e lunedì. Gli acquirenti che desiderano capire in quale modalità le scelte di produzione influenzano i risultati in fabbrica devono osservare attentamente cosa offrono i produttori di filo MIG in alluminio in termini di controllo del processo prima di firmare un contratto di fornitura.
Dalla barra di alluminio al filo pronto per la saldatura
Il filo per saldatura in alluminio inizia come barra arrotolata, tipicamente di 9,5 mm o 12 mm di diametro. Il produttore fa passare l'asta attraverso una serie di matrici, ciascuna delle quali riduce la sezione trasversale mentre indurisce l'alluminio. Poiché l'alluminio è un metallo tenero e facilmente danneggiabile, i parametri di trafilatura influenzano direttamente sulla resistenza alla trazione, sull'allungamento e sull'alimentazione del filo finale. Una riduzione troppo aggressiva può produrre microfessurazioni interne; un processo instabile può far sì che il diametro esca dalla sua fascia di tolleranza.
La preparazione della superficie influisce direttamente sulla porosità
L'alluminio è naturalmente ricoperto da uno strato sottile e duro di ossido. Durante la saldatura, l'ossido fonde a una temperatura molto più elevata rispetto al metallo base e può causare porosità, fusione incompleta e saldature sporche. Un produttore OEM è in grado di rimuovere gli ossidi sciolti, i lubrificanti per disegno e i residui di lavorazione mediante rasatura o pulizia chimica, quindi protegge la superficie pulita dall'umidità. Le condizioni superficiali spesso contano più della chimica della lega per ottenere risultati di saldatura MIG costanti.
Cast, Elica e il ruolo dell'avvolgimento di precisione
Cast ed elica sono le due proprietà geometriche che determinano il modo in cui il filo avanza attraverso un rivestimento e una punta di contatto. Cast è il diametro del cerchio naturale che il filo forma quando un pezzo viene steso piatto; l'elica è l'ascesa verticale di quel cerchio. Se il getto è troppo piccolo, il filo si aggroviglia; se l'elica è troppo alta, l'arco vaga e il cordone diventa irregolare. I fornitori OEM stabilizzano obiettivi di fusione ed elica sulle apparecchiature di avvolgimento di precisione e quindi bloccano tali valori con imballaggi sigillati e resistenti all'umidità.
Abbinamento della legge al materiale di base
In qualsiasi conversazione OEM seria, la selezione della lega viene prima della progettazione del processo. Ciascuna famiglia di riempitivi ha un intervallo di fusione, un comportamento di solidificazione e un profilo meccanico diverso e la scelta deve corrispondere sia al materiale di base che all'ambiente di servizio.
ER4043 e la famiglia del silicio 4XXX
ER4043 è il riempitivo alluminio-silicio standard per i materiali di base della serie 6XXX. Il contenuto di silicio migliora la fluidità, riduce le screpolature a caldo e produce un cordone liscio e brillante. È la prima scelta per telai estrusi, assemblaggi architettonici e fabbricazione generale. Il compromesso si presenta quando la parte saldata deve essere anodizzata: il cordone ricco di silicio diventa grigio scuro anziché corrispondere al metallo base. Per le applicazioni che richiedono un equilibrio tra resistenza alla crepe e finitura naturale, molti acquirenti OEM lo specificano Filo per saldatura alluminio siliconato ER4043 nei diametri da 0,8 mm a 1,6 mm, a seconda del processo MIG o TIG.
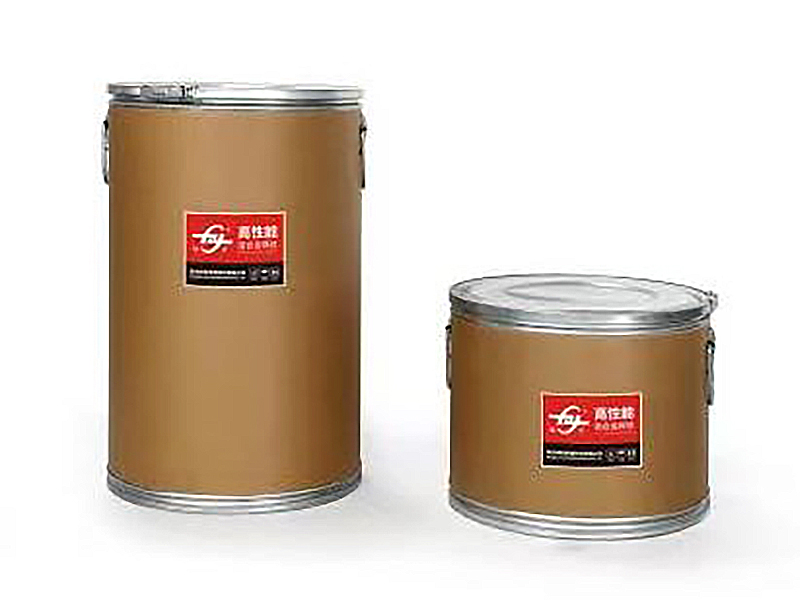 ER4043 Produttori, fornitori di fili per saldatura in alluminio Come produttori cinesi di filo per saldatura in alluminio ER4043 e fornitori OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. fornisce all'ingrosso... Visualizza il prodotto →
ER5356 e ER5183 nella famiglia del magnesio 5XXX
I riempitivi della serie 5XXX aggiungono magnesio, che aumenta la robustezza e migliora la resistenza alla corrosione. ER5356 è una scelta versatile per strutture marine, pannelli automobilistici e lavori strutturali generici in cui la saldatura deve essere eseguita in acqua salata o in condizioni esterne. ER5183 offre una resistenza alla trazione maggiore rispetto a ER5356 ed è specificato dove il materiale di base è 5083, come negli scafi delle navi, nei recipienti a pressione e nei serbatoi criogenici.
La scelta tra queste leghe non è una questione da abbellire. Filo per saldatura in alluminio ER5356 offre resistenza e alimentabilità affidabili per la maggior parte delle lavorazioni generali, mentre Filo per saldatura in alluminio ER5183 è la soluzione migliore per metalli di base 5083 e giunti critici per la fatica dove il codice di progettazione richiede un livello di trazione leggermente superiore.
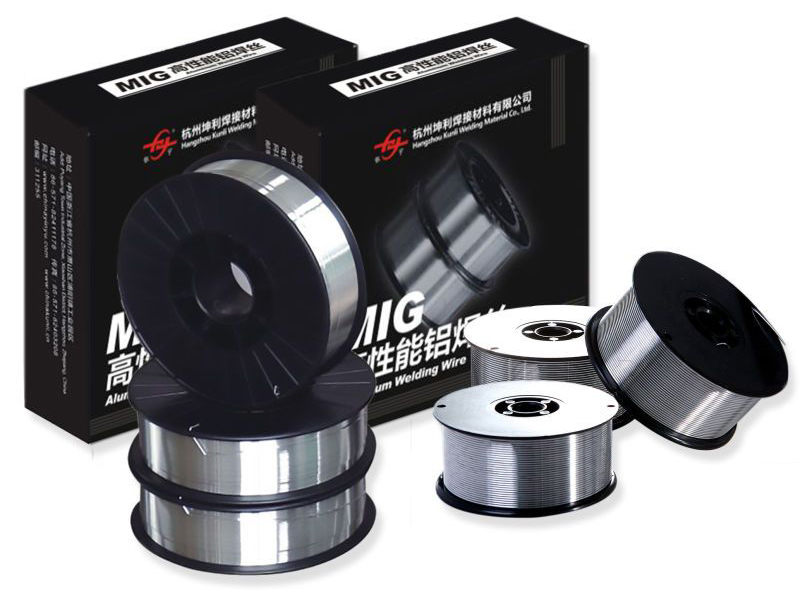 Produttori di filo per saldatura in alluminio ER5183 - Fornitori Kunli Filo per saldatura in alluminio ER5183 fornito dal produttore Kunli, adatto per la saldatura automobilistica e industriale con grande resistenza e cor... Visualizza il prodotto →
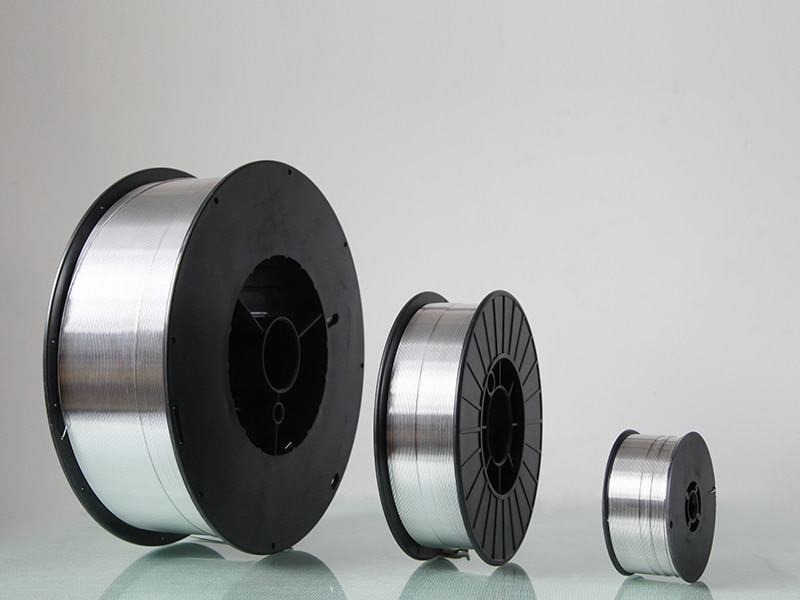 Filo per saldatura in alluminio ER5356 - Produttore Kunliwelding Kunli è il tuo grossista di riferimento per il filo per saldatura in alluminio ER5356, che offre resistenza alla corrosione e resistenza ideale. Adatto per la nautica, un... Visualizza il prodotto →
Parametri di qualità che determinano le prestazioni del filo
Una specifica OEM è utile solo se il produttore può misurare e conservare tutti i parametri che influenzano la qualità della saldatura. La seguente tabella elenca i principali punti di ispezione utilizzati nella produzione di serie di filo di alluminio.
| Parametro | Obiettivo tipico | Impatto sulla saldatura |
|---|---|---|
| Chimica delle leghe | Limiti AWS A5.10 per la lega selezionata | Una composizione errata modifica la resistenza della saldatura, il comportamento alla fessurazione e la resistenza alla corrosione |
| Tolleranza sul diametro | ±0,03 mm per filo da 1,2 mm | Il filo sovradimensionato provoca il ritorno di fiamma; il filo sottodimensionato causa uno scarso contatto e un arco instabile |
| Cast (Ciclo Libero) | 400–700 mm alla seconda del diametro | Il lancio controllato previene i grovigli e garantisce un'alimentazione fluida su lunghe distanze |
| Elica | ≤10 mm per anello | Un'elica eccessiva provoca la deviazione dell'arco e un cordone di saldatura irregolare |
| Condizioni superficiali | Privo di ossido, olio e umidità | La contaminazione superficiale è la causa principale della porosità e della scarsa fusione |
Ciascuno di questi parametri può essere verificato da una fabbrica competente prima della spedizione. Un fornitore che non è in grado di produrre un certificato di fabbrica con dati chimici, tensili e dimensionali completi per ogni lotto dovrebbe essere trattato come una fonte ad alto rischio. Gli acquirenti che desiderano una visione più approfondita di ciò che separa i fornitori affidabili possono esaminarlo guida critica ai fornitori di fili per saldatura in leghe di alluminio durante la creazione dell'elenco dei fornitori.
Vieni a valutare un produttore OEM di filo per saldatura in alluminio
La valutazione di una fabbrica è in parte un audit documentale e in parte un'ispezione fisica. Un acquirente serio dovrebbe confermare quanto segue prima di impegnarsi in un contratto di fornitura:
- Certificazioni. Controlla se lo stabilimento possiede la certificazione ISO 9001 e approvazioni di prodotto come ABS, DNV, CCS o CE per le leghe che intendi acquistare.
- Attrezzature di produzione. Cerca linee di trafilatura di filo di alluminio dedicato, avvolgitori di precisione e avvolgimento automatizzato; le linee di filo d'acciaio per uso generale non possono produrre la stessa qualità superficiale.
- Laboratorio di prova. Si conferma che la fabbrica può misurare internamente la chimica, la resistenza alla trazione, il diametro, la fusione, l'elica e le condizioni della superficie, non solo in un rapporto di terze parti.
- Controllo delle materie prime. Chiedi da dove provengono i lingotti di lega e se il materiale in entrata è sottoposto a verifica chimica al cancello.
- Tracciabilità. Ogni bobina dovrebbe essere riconducibile a una fusione, a una linea di trafilatura e a un registro di ispezione finita.
- Clienti di riferimento. Un fornitore che ha superato gli audit di cantieri navali, produttori di ferrovie o OEM automobilistici avrà solitamente la cultura della documentazione di cui hanno bisogno gli acquirenti industriali.
Hangzhou Kunli Welding Materials Co., Ltd. è un esempio di produttore strutturato attorno a questi requisiti. L'azienda vanta oltre 35 anni di esperienza in ricerca e sviluppo nel campo delle leghe di alluminio, gestisce una capacità annua superiore a 2.500 tonnellate ed esporta circa la metà della sua produzione in più di 30 paesi. Ha fornito clienti industriali come CRRC e Maersk, il che significa che la sua documentazione e i suoi sistemi di qualità sono già stati esaminati dall'esigente team di approvvigionamento. Anche gli acquirenti che confrontano le opzioni in Asia dovrebbero studiare come farlo scegli un produttore di fili in lega di alluminio con sede in Cina , poiché la capacità degli stabilimenti varia ampiamente nella regione.
Considerazioni sull'approvazione di cavi in alluminio OEM
Una volta concordati le specifiche e il fornitore, il rischio rimanente risiede nell'esecuzione. Gli ordini di acquisto per il filo per saldatura in alluminio OEM devono includere le seguenti disposizioni:
- Campione di preproduzione. Richiedi un campione dal lotto di produzione effettiva, testalo sulla saldatura sulla tua attrezzatura e verifica l'alimentazione e l'aspetto della saldatura prima della spedizione.
- Specifica scritta. Definisci la chimica, la tolleranza del diametro, la fusione, l'elica e le condizioni della superficie nell'ordine di acquisto, non solo nelle discussioni di vendita.
- Imballaggio e stoccaggio. Il filo di alluminio deve essere sigillato sotto vuoto o fornito con un imballaggio barriera all'umidità e un essiccante. Conservare la bobina al chiuso, lontano dagli sbalzi di temperatura.
- Documentazione. Richiedi un certificato di fabbrica per lotto, inclusi prodotti chimici, proprietà meccaniche e risultati dimensionali.
- Termini di controversia e di ispezione. Concordare come verranno eseguiti i test dimensionali e di saldatura in caso di controversia e quale laboratorio fungerà da arbitro.
Fare la scelta OEM giusta
Il filo per saldatura in alluminio OEM non è una merce. Si tratta di un materiale di consumo ingegnerizzato in cui la chimica, la qualità del disegno, la finitura superficiale e l'imballaggio influenzano tutta la saldatura finale. Un acquirente che definisce chiaramente le specifiche, verifica il controllo del processo del fornitore e pianifica la tracciabilità eviterà le modalità di guasto più comuni: porosità, instabilità dell'alimentazione e proprietà meccaniche fuori specifica. I produttori che gestiscono bene questi dettagli sono quelli il cui filo ha le stesse prestazioni sulla prima bobina e sulla centesima.
NEXT:Come il trattamento superficiale migliora le prestazioni e l'avanzamento del filo per saldatura dell'alluminio
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

