
Come il trattamento superficiale migliora le prestazioni e l'avanzamento del filo per saldatura dell'alluminio
La superficie di un filo decide se una buona lega rimane buona
Un produttore carica una nuova bobina di filo MIG in alluminio ER5356 da 1,2 mm, imposta la tensione, la velocità di avanzamento del filo e il gas di protezione secondo la procedura approvata, quindi osserva l'arco che inizia a vagare. Dopo venti metri di saldatura, la punta di contatto brucia nuovamente. La legge è corretta. I parametri sono corretti. Il gas è corretto. Il problema spesso è la superficie del filo, non la composizione chimica della lega in sé, ma il modo in cui la chimica viene trasmessa alla saldatura.
Questa è una scena comune nella fabbricazione pesante e spiega perché i produttori di filo investono nel trattamento superficiale. Il trattamento superficiale è l'insieme delle fasi di pulizia, rimozione dell'ossido e lubrificazione applicata dopo la trafilatura del filo. Non cambia la classificazione AWS, ma cambia la coerenza dell'alimentazione del filo, la quantità di porosità contenuta nella saldatura e la durata dell'attrezzatura. Un filo che sembra pulito può contenere ancora residui di trafilatura, ossido sciolto o uno strato di lubrificante instabile. In questo articolo ci concentriamo sul filo stesso, non sull'anodizzazione o sul rivestimento della parte finita in alluminio.
Cosa significa "trattamento superficiale" per il filo per saldatura in alluminio
Il trattamento superficiale inizia dopo il passaggio finale di trafilatura. Il filo di alluminio viene trafilato attraverso filiere in metallo duro o diamante con lubrificanti a base di olio. È necessario un po' di lubrificante per evitare rigature, ma la quantità rimasta sul filo finito deve essere controllata. Troppi residui attirano la polvere e creano fumi nell'arco; Troppo poco può far vibrare il filo nel rivestimento. Un produttore affidabile progetta quindi il processo superficiale attorno a una finestra operativa ristretta.
Pulizia e sgrassaggio
Il primo passaggio rimuove gli oli da trafilatura, le particelle fini di alluminio e i detriti incorporati dal filo. La maggior parte delle linee di produzione utilizza una sequenza di bagni acquosi di pulizia, spazzolatura o asciugatura e risciacquo deionizzato. L'obiettivo non è una superficie perfettamente asciutta; è una superficie chimicamente pulita e pronta per il passaggio successivo. Se il bagno di pulizia non viene mantenuto correttamente, il filo può lasciare strisce di olio diluito che successivamente provocano porosità della saldatura.
Rimozione dell'ossido e controllo dello strato di ossido
L'alluminio forma già uno strato di ossido nel momento in cui viene esposto all'aria. Quell'ossido si scioglie sopra 2.000°C , mentre il metallo di base in alluminio si scioglie a 660°C . Se l'ossido denso e sciolto raggiunge il bagno di saldatura, può diventare un'inclusione solida o intrappolare il gas. Il processo di trattamento superficiale rimuove lo strato di ossido sciolto e lascia una pellicola di ossido sottile e uniforme. Lo spessore esatto dipende dalla legge e dall'applicazione prevista, ma la consistenza è ciò che conta di più.
Lubrificazione e finitura finale
Dopo la pulizia e il condizionamento dell'ossido, il filo riceve un rivestimento finale. Può essere un lubrificante a film secco, un olio leggero o un composto per trafilatura appositamente formulato. Questo rivestimento controlla l'attrito contro il rivestimento, il condotto e la punta di contatto. La quantità ideale è sufficientemente sottile da evitare fumo e porosità, ma allo stesso tempo sufficientemente resistente da supportare cavi robotici lunghi e velocità di spostamento elevato. I produttori di filo controllano anche la rugosità superficiale finale durante l'ultimo passaggio di trafilatura; una finitura ruvida può raschiare l'interno del rivestimento e rilasciare particelle nel sistema di alimentazione.
Anche con un rivestimento perfetto, un diametro incoerente annullerà il trattamento superficiale. L'adattamento tra il filo e la punta di contatto cambia immediatamente quando il filo è sovradimensionato o sottodimensionato. Il nostro articolo su come la tolleranza del diametro influisce sulla saldatura MIG spiega perché questo problema si presenta in officina.
Alimentabilità: dove il trattamento superficiale influisce sulla produttività
L'alimentazione è il primo punto in cui diventa evidente una superficie trattata maschile. Il filo deve passare attraverso un rivestimento, un condotto e una punta di contatto senza deformarsi. Ogni aumento dell'attrito modifica la resistenza sui rulli motori e può trasformare un arco stabile in un nido di uccelli. Lo strato superficiale controlla gran parte di questo attrito. Un filo secco o ruvido può surriscaldare la punta di contatto e bruciarsi, mentre un filo con eccessivo lubrificante può sporcare il rivestimento e richiedere una pulizia frequente.
Chimica dei lubrificanti e controllo dei residui
L'alluminio ha un elevato coefficiente di attrito rispetto all'acciaio, soprattutto quando è asciutto. Un lubrificante compatibile riduce l'attrito senza contaminare la saldatura. La sostanza chimica deve essere stabile alle temperature elevate all'interno del cavo della torcia e non deve reagire con l'ossido di alluminio. Il controllo dei residui è altrettanto importante. Quando un produttore passa da una bobina all'altra, il carico di lubrificante dovrebbe essere coerente; un rivestimento pesante su una bobina e un rivestimento asciutto su quella successiva causeranno un comportamento diverso del processo. Per un'operazione MIG ad alto volume, un filo come Filo per saldatura in alluminio ER5356 con un rivestimento sottile e uniforme rende prevedibili le corse robotiche.
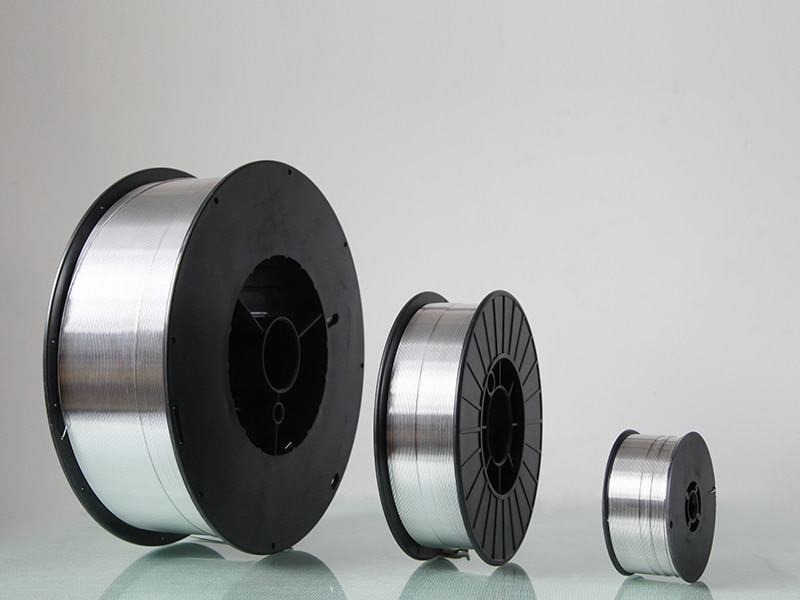 Filo per saldatura in alluminio ER5356 - Produttore Kunliwelding Kunli è il tuo grossista di riferimento per il filo per saldatura in alluminio ER5356, che offre resistenza alla corrosione e resistenza ideale. Adatto per la nautica, un... Visualizza il prodotto →
Cast, Elica e Diametro come controlli complementari
Le condizioni della superficie non sono tutta la storia. Cast ed elica descrivono la forma del filo quando una lunghezza viene rilasciata dalla bobina. AWS A5.10 documenta valori accettabili e dovrebbero essere stabili da spool a spool. Se l'elica è alta, il filo preme contro la parete del rivestimento, l'attrito aumenta e il lubrificante viene raschiato via in modo non uniforme. Se il modello è troppo piccolo, il filo potrebbe non raddrizzarsi prima di raggiungere la punta di contatto. La superficie e la geometria devono essere controllate insieme perché un lubrificante non può compensare la scarsa geometria del filo. Gli operatori esperti conoscono questo indirizzamento comportamento di alimentazione del filo a volte significa cambiare la sorgente del filo, non il rivestimento della pistola.
Qualità della saldatura: porosità, inclusioni di ossido e umidità
Il trattamento superficiale influisce anche sui risultati metallurgici. L'ossido di alluminio attira l'umidità dall'aria umida e forma ossidi idrati. Nell'arco di saldatura, questa umidità si dissocia in idrogeno e ossigeno. L'alluminio fuso può dissolvere una grande quantità di idrogeno, ma quando il bagno di saldatura si solidifica, la solubilità dell'idrogeno diminuisce drasticamente e il gas rimane intrappolato sotto forma di porosità. Ecco perché un filo con uno strato di ossido incontrollato può produrre porosità anche quando il metallo base è pulito.
Il lubrificante di trafilatura residuo è una seconda fonte di gas. Quando uno strato di olio pesante entra nell'arco, vaporizza rapidamente. Se il gas di protezione non riesce ad eliminare il vapore dal bagno di saldatura, il risultato sono fori di sversamento e scolorimento della superficie. Il corretto trattamento superficiale non rimuove necessariamente tutto il lubrificante; rimuove l'eccesso e lascia una quantità controllata. La stessa logica si applica ai fini di alluminio derivanti dalla spazzolatura. Se la superficie del filo trasporta particelle sciolte, tali particelle possono cadere nel bagno di saldatura e agire come inclusioni di ossido.
Per la fabbricazione strutturale e marina, la porosità non è solo un difetto estetico; riduce la resistenza alla fatica e può far fallire una saldatura sotto carico dinamico. Riempitivi in lega di magnesio ad alta resistenza come Filo per saldatura in alluminio ER5183 vengono spesso scelti per queste applicazioni, ma la lega funziona solo se la superficie del filo è pulita e il carico di lubrificante è corretto.
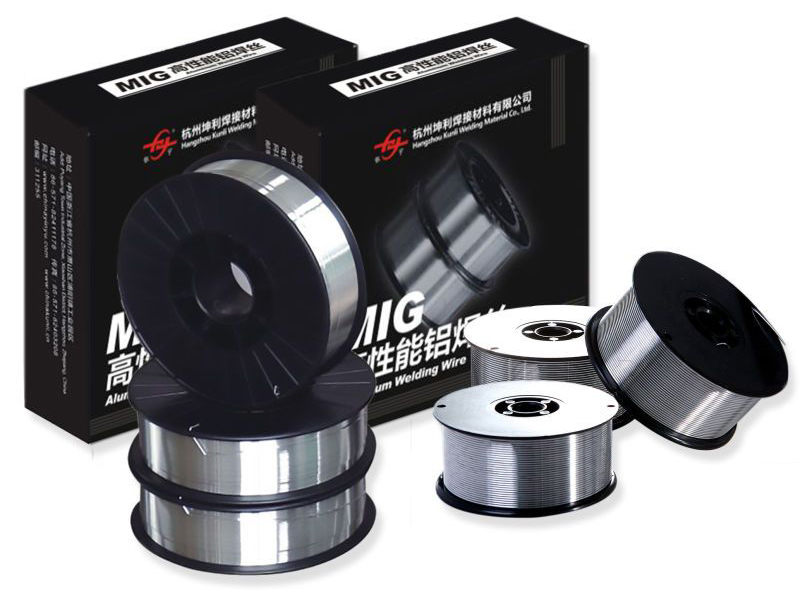 Produttori di filo per saldatura in alluminio ER5183 - Fornitori Kunli Filo per saldatura in alluminio ER5183 fornito dal produttore Kunli, adatto per la saldatura automobilistica e industriale con grande resistenza e cor... Visualizza il prodotto →
Le famiglie di leghe hanno sensibilità superficiali diverse
Diverse leghe di alluminio rispondenti in modo diverso trattamento al superficiale. I fili 5xxx con cuscinetti in magnesio sono più duri e abrasivi rispetto al rivestimento, quindi la fase di lubrificazione deve essere sufficientemente robusta da gestire lunghe distanze di alimentazione. Sono anche più sensibili all'umidità perché gli ossidi di magnesio si formano facilmente e possono aumentare l'assorbimento dell'idrogeno. I fili 4xxx con cuscinetti in silicio sono più morbidi e più soggetti a rigature superficiali durante la trafilatura. Se l'ultima matrice di trafilatura è usurata, sulla superficie possono svilupparsi sottili solchi che raccolgono lubrificante e sporco.
L'applicazione modifica anche i requisiti della superficie. Quando la saldatura verrà anodizzata, la lega d'apporto viene spesso selezionata per la corrispondenza dei colori; Filo per saldatura alluminio siliconato ER4043 è una comune per le fusioni e l'alluminio architettonico perché il suo contenuto di silicio aiuta la scelta a fondersi con il metallo di base. Ma una superficie del filo trattata maschio può apparire come striature scure o una finitura anodizzata opaca. Ciò rende il trattamento superficiale parte integrante delle specifiche estetiche e non solo un problema meccanico.
 ER4043 Produttori, fornitori di fili per saldatura in alluminio Come produttori cinesi di filo per saldatura in alluminio ER4043 e fornitori OEM/ODM, Hangzhou Kunli Welding Materials Co., Ltd. fornisce all'ingrosso... Visualizza il prodotto →
Cosa dovrebbero verificare gli acquirenti e gli ingegneri della saldatura
Gli acquirenti solitamente confrontano la composizione della legge, il prezzo e i tempi di consegna, ma il trattamento superficiale è difficile da valutare senza porre le domande giuste. Ce ne sono diversi fattori oltre al prezzo che dovrebbero guidare le decisioni di acquisto dei cavi e la consistenza della superficie è uno di questi. La tabella seguente elenca i controlli pratici utilizzati dagli ingegneri di saldatura e dai dipartimenti di qualità. Usali quando si qualifica un nuovo fornitore o ne controlla uno esistente.
| Parametro | Perché influisce sulle prestazioni | Cosa chiedere |
|---|---|---|
| Pulizia della superficie | Oli e ossidi possono causare porosità, fumo e un arco instabile. | Quale metodo di pulizia viene utilizzato e sono disponibili i risultati dell'ispezione in entrata? |
| Tipo e carico di lubrificante | Troppo poco lubrificante crea una scarsa alimentazione; crea troppo fumi e porosità. | Quale lubrificante viene applicato e qual è il limite di residui per chilogrammo? |
| Cast ed elica | L'elevata elica causa l'attrito del rivestimento e la nidificazione degli uccelli. | Quali valori di cast ed elica di AWS A5.10 sono garantiti per lotto? |
| Tolleranza sul diametro | Il filo sovradimensionato aumenta l'usura e il surriscaldamento della punta di contatto. | Qual è la tolleranza del diametro e come viene misurata? |
| Imballaggio e barriera all'umidità | Lo stoccaggio umido idrata lo strato di ossido e crea porosità. | La bobina è confezionata sottovuoto o fornita con essiccante? Qual è la durata della conservazione? |
| Tracciabilità dei lotti | Il trattamento superficiale può variare da un ciclo di produzione all'altro. | Riesci a risalire ai registri di pulizia e lubrificazione? |
Un produttore affidabile dovrebbe essere in grado di fornire numeri, non solo affermazioni. Se un fornitore non è in grado di descrivere il processo di pulizia e lubrificazione, il filo potrebbe sembrare accettabile e tuttavia funzionare in modo scarso.
Il trattamento superficiale merita un posto nelle specifiche del filo
Il trattamento superficiale non è un passaggio estetico. È un processo funzionale che determina se una legge correttamente classificata funziona nel reparto di produzione. Le migliori specifiche del filo includono la chimica delle leghe, la classificazione AWS, la tolleranza del diametro, la fusione, l'elica, la pulizia della superficie e il carico di lubrificante. Quando queste variabili vengono controllate, la qualità della saldatura diventa ripetibile e il costo delle rilavorazioni diminuisce.
In Kunli Welding trattiamo il trattamento superficiale come un punto di controllo della produzione, non come un ripensamento. Le nostre fasi di pulizia, condizionamento con ossido e lubrificazione vengono verificate prima dell'imballaggio e la stessa disciplina si applica a tutta la nostra gamma di fili per saldatura in alluminio. Per il produttore che abbia mai avuto problemi di porosità o di bruciatura, spesso la risposta non è una lega diversa; è una superficie del filo esattamente come specificata.
NEXT:In che modo il filo per saldatura in alluminio 4943 influisce sull'aspetto della saldatura
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

