
Filo per saldatura in alluminio sottile: spiegazione dei principali fattori di selezione
Metti un foglio 6061-T6 da 1,6 mm sul banco con lo stesso filo ER5356 da 1,2 mm che scorreva pulito su una piastra da 8 mm, e il fallimento è prevedibile: bruciatura nel primo terzo del cordone, distorsione che solleva il foglio e porosità dietro ogni esitazione. Il filo che funziona su lamiere spesse è il materiale sbagliato su sezioni sottili perché è la scelta del filo, non le impostazioni della macchina, a determinare il bilancio termico. Questi sono i fattori di selezione che contano quando il metallo di base è 3 mm o più sottile.
Perché l'alluminio sottile penalizza la scelta sbagliata del filo
L'alluminio sottile si rompe quando l'apporto di calore supera ciò che la sezione trasversale può condurre via e la selezione del filo determina la quantità di calore che entra nel giunto.
L'alluminio conduce il calore a circa 237 W/mK, da quattro a cinque volte più velocemente dell'acciaio dolce, mentre il suo punto di fusione è di soli 660 °C. Lo strato di ossido sulla superficie si scioglie a circa 2.072 °C. Lo spazio tra la fusione della base e la rottura dell'ossido è così stretto che qualsiasi calore extra proveniente da un filo sovradimensionato appare immediatamente come bruciato o ceduto.
Tre fattori legati al filo diventano la variabile critica al di sotto di 3 mm di spessore:
- Apporto di calore: un filo di diametro maggiore richiede una corrente maggiore per fondersi e la sezione sottile non può assorbire tale energia abbastanza velocemente.
- Arc force: i fili pesanti 5xxx producono un arco più caldo e aggressivo che taglia il materiale sottile prima che la piscina possa congelare.
- Fluidità: un filo che si bagna velocemente chiude prima il bagno di saldatura, riducendo il tempo di permanenza aperta della zona fusa su lamiera sottile.
Il burn-through si verifica quando il bagno di saldatura penetra nell'intero spessore della sezione e il metallo fuso cade. Sull'alluminio inferiore a 3 mm, il burn-through è un problema di selezione del cavo prima che un problema di impostazione.
Prima famiglia in lega: 4xxx vs 5xxx
Per l'alluminio sottile, la famiglia 4xxx (alluminio-silicio) è quella predefinita più sicura, mentre i fili 5xxx (alluminio-magnesio) sono riservati ai giunti che necessitano di resistenza o resistenza alla corrosione.
ER4043 e ER4047 sono i due fili 4xxx su cui i produttori fanno affidamento per materiali sottili. Il loro contenuto di silicio rispettivamente del 5% e del 12% riduce l'intervallo di fusione e aumenta la fluidità, quindi il bagno di saldatura si bagna e si congela rapidamente: un congelamento rapido è la migliore difesa contro la combustione. Sui metalli base 6xxx come il 6061, i fili 4xxx resistono anche alla fessurazione a caldo meglio dei fili 5xxx.
ER5356 ed ER5183, i cavalli di battaglia 5xxx, offrono una maggiore resistenza alla saldatura e una buona corrispondenza dei colori dopo l'anodizzazione sui metalli di base 5xxx. Il compromesso su fogli sottili è un arco più duro e una piscina a bagnatura più lenta. Quando il giunto necessita veramente di una resistenza di 5xxx, è lavorabile ER5356 da 1,0 mm; 1,2 mm è raramente giustificato su un supporto da 2 mm.
| Criterio di selezione | ER4043 (Al-Si5) | ER5356 (Al-Mg5) |
| Miglior abbinamento di metalli non preziosi | 3xxx, 6xxx, 6061, alluminio pressofuso | 5xxx, 5052, 5083, 5086 |
| Resistenza al cracking a caldo su 6xxx | Alto | Moderato, necessita di una tecnica attenta |
| Resistenza come saldato | Inferiore, circa 170-200 MPa | Altoer, about 240-280 MPa |
| Fluidità su lamiera sottile | Eccellente, bagnatura rapida | Arco più basso e più duro |
| Abbinamento colori anodizzato | Grigio più scuro | Buona partita su base 5xxx |
| Rischio di bruciatura su 2 mm | Più in basso | Altoer |
Per la maggior parte delle sezioni sottili 6xxx, la linea di prodotti ER4043 di seguito rappresenta un pratico punto di partenza per le prove.
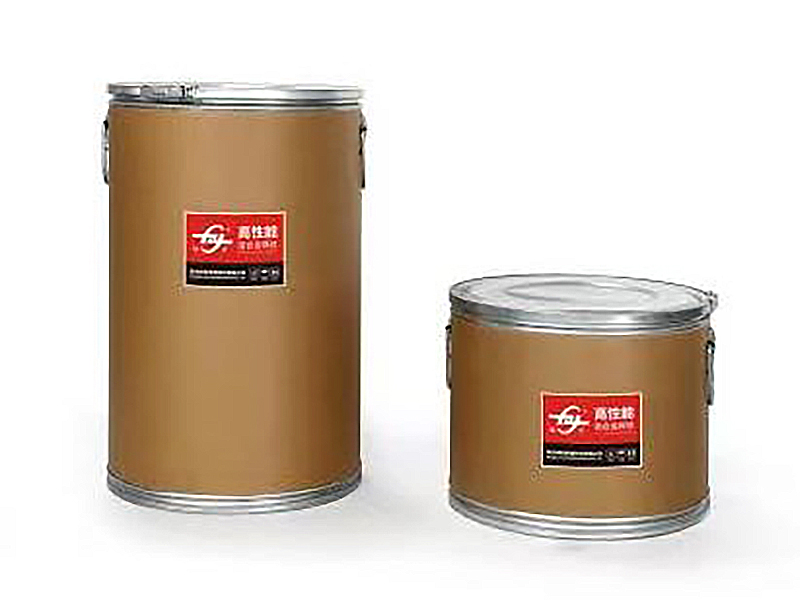 ER4043 Filo per saldatura in alluminio siliconico per sezioni sottili 6xxx Questo metallo d'apporto al 5% di silicio offre buona scorrevolezza e penetrazione, rendendolo un pratico punto di partenza per prove su sezioni sottili di alluminio 6xxx prima di regolare il diametro del filo. Visualizza il prodotto →
Il diametro del filo controlla l'apporto di calore
Il diametro del filo è la leva più diretta sull'apporto di calore: per l'alluminio più sottile di 3 mm, scendere da 1,2 mm a 1,0 mm o 0,8 mm prima di toccare la tensione o la velocità di spostamento.
Utilizzare lo spessore del giunto per impostare il diametro iniziale e considerare l'intervallo corrente come conseguenza, non come input. Un filo da 1,2 mm necessita di circa 120-160 A per fondersi correttamente; un filo da 0,8 mm si scioglie in modo netto a 60-90 A. Su un foglio da 2 mm, quella differenza è la linea tra una perla nitida e una fila di fori.
L'alimentazione è la seconda metà del problema del diametro. Il filo di alluminio è morbido e il filo da 0,8 mm ha circa un terzo della resistenza della colonna di 1,2 mm. Ecco perché le tolleranze di cast ed elica sono importanti: cast, il diametro naturale degli anelli di filo, dovrebbe rimanere tra 300 e 600 mm, mentre helix, il sollevamento verticale da una superficie piana, dovrebbe rimanere inferiore a 12 mm. I valori al di fuori di questo intervallo producono nidificazione di uccelli, inizi irregolari dell'arco e estensione del filo incoerente.
Per applicazioni sottili 4xxx in cui la piscina deve congelare il più velocemente possibile, ER4047 con il 12% di silicio spinge la fluidità ancora oltre rispetto a ER4043.
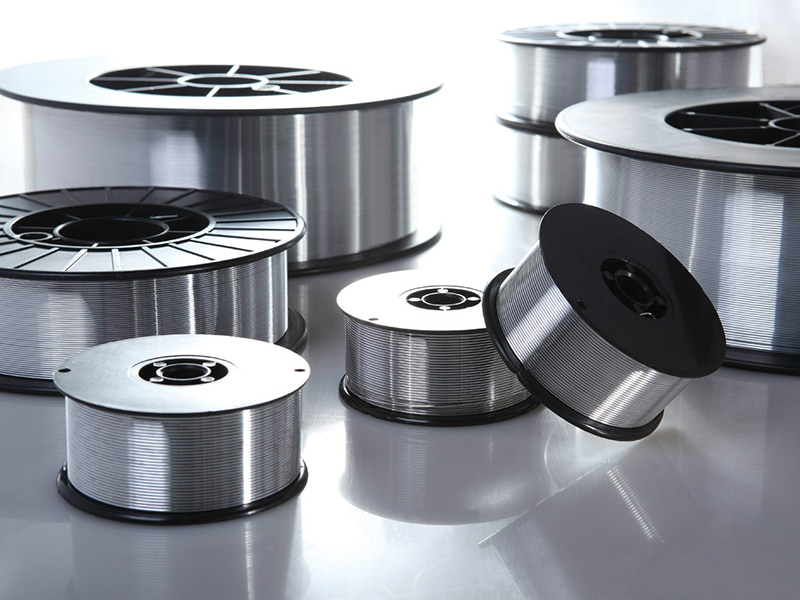 ER4047 Filo per saldatura MIG in alluminio con il 12% di silicio Con il 12% di silicio, questo filo offre una fluidità maggiore rispetto all'ER4043, aiutando il bagno di saldatura a congelarsi più velocemente per applicazioni sottili 4xxx. Fornisce inoltre un'eccellente resistenza alla corrosione e una bassa deformazione. Visualizza il prodotto →
L'alimentazione e la qualità della fornitura determinano la coerenza
Una saldatura uniforme di lamiere sottili è impossibile se la chimica della lega, le condizioni della superficie e le tolleranze meccaniche variano tra le bobine.
La porosità sull'alluminio deriva principalmente dall'idrogeno, introdotto dagli ossidi superficiali, dai lubrificanti per trafilatura e dall'umidità assorbita. Un filo che sembra pulito può contenere ancora abbastanza residui da produrre porosità in ogni saldatura. Fornitori affidabili controllano l'intera linea - fusione, omogeneizzazione, trafilatura, pulizia e avvolgimento degli strati - e supportano ogni calore con i dati dei test.
Le certificazioni segnalano anche quali settori già serve un fornitore. I marchi di terze parti accettati per il filo per saldatura in alluminio includono DB, CE, ABS, DNV e CCS. Un produttore in possesso di certificazioni marittime e ferroviarie ha superato controlli che la maggior parte degli impianti di cavi per uso generale non tenta mai. Hangzhou Kunli materiali di saldatura Co., Ltd. è uno di questi produttori: si posiziona come produttore sostitutivo dell'importazione di filo per saldatura in alluminio ad alte prestazioni, con oltre 20 anni di esperienza nella produzione di filo di alluminio, una capacità annua superiore a 2.500 tonnellate e circa la metà della sua produzione esportata in oltre 30 paesi.
Un flusso di lavoro di selezione in cinque passaggi
Il flusso di lavoro in cinque fasi riportato di seguito si applica a ogni lavoro su alluminio sottile, sia che si esegua MIG, TIG o GMAW pulsato.
- Identificare la lega di base e la tempra. Confermare se si tratta di una lega della serie 6xxx come 6061-T6 o di una lega 5xxx come 5083, perché solo quella decide la famiglia del riempitivo.
- Blocca la famiglia delle leghe. Utilizzare 4xxx per supporti sottili 6xxx e 5xxx per supporti sottili 5xxx; abbinare il riempitivo al metallo di base prima di considerare il diametro.
- Scegli il diametro dalla tabella degli spessori. Inizio da 0,8 mm fino a 1,5 mm foglio e 1,0 mm da 1,5 a 3 mm; spostarsi solo fino a 1,2 mm quando il giunto supera i 3 mm.
- Controllare i dati di alimentabilità. Confermare il lancio tra 300 e 600 mm, elica inferiore a 12 mm e una superficie del filo pulita e brillante con avvolgimento stabile dello strato della bobina.
- Richiedi documenti di qualità tracciabili. Richiedi il certificato di calore, il rapporto sulla composizione della lega e copie di certificazioni come DB, CE, ABS, DNV o CCS prima del primo ordine di prova.
Lavorare su questi cinque punti richiede circa dieci minuti per ogni cambio di materiale ed elimina la maggior parte dei guasti delle lamiere sottili prima che raggiungano la cella di saldatura. Per una versione condensata della stessa logica, il guida decisionale rapida per la selezione del filo su questo sito comprime tutti e cinque gli assegni in un'unica scheda di riferimento.
Domande frequenti
Qual è il miglior filo per saldatura in alluminio per alluminio sottile?
Per la maggior parte dei lavori in alluminio sottili tra 1,5 e 3 mm, ER4043 a 1,0 mm è il punto di partenza predefinito. ER4047 è la scelta migliore quando hai bisogno della massima fluidità e del congelamento più rapido possibile, mentre ER5356 appartiene ai metalli di base 5xxx dove la resistenza o la corrispondenza dei colori contano più della facilità di controllo.
Posso utilizzare ER5356 per l'alluminio sottile?
Sì, a due condizioni: il metallo di base deve essere una lega 5xxx e il diametro deve essere pari o inferiore a 1,0 mm. Mantenere l'amperaggio basso e la velocità di spostamento elevata, altrimenti l'arco 5xxx più caldo spingerà la combustione.
 ER5356 Filo per saldatura in alluminio per leghe 5xxx e lamiere sottili Questo metallo d'apporto al 5% di magnesio è adatto ai metalli di base 5xxx in spessori sottili quando si utilizzano diametri di 1,0 mm o inferiori. Mantenere l'amperaggio basso e la velocità di spostamento elevata per evitare bruciature. Visualizza il prodotto →
Qual è il diametro del filo migliore per l'alluminio da 1,5 a 2 mm?
Utilizzare 0,8 mm per l'intervallo di 1,5 mm e 1,0 mm per il salto a 2 mm. Entrambi mantengono la corrente al di sotto di 110 A, il che dà al bagno di saldatura abbastanza tempo per solidificarsi prima che il calore penetri nell'intera sezione.
Perché la mia sottile saldatura di alluminio continua a rompersi?
La rottura su lamiere sottili 6xxx è quasi sempre una rottura a caldo causata da un riempitivo ricco di magnesio o da un bagno di saldatura sottodimensionato. Passare a ER4043 o ER4047, mantenere pulito il giunto e aumentare la velocità di spostamento in modo che la piscina non si fermi.
NEXT:Filo in lega di alluminio per la stampa 3D: proprietà, applicazioni e vantaggi nella produzione additiva di metalli
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

