
Allungamento del filo di saldatura dell'alluminio: fattori chiave che determinano la qualità della saldatura
Lo scorso anno un'officina di fabbricazione nello Shandong è passata da un cavo ER5356 importato a un cavo locale a basso costo. Il certificato chimico mostrava il 4,8% di magnesio, ma il rapporto del test del lotto indicava un allungamento all'11% invece del previsto 22%. Nel giro di due settimane, i rifiuti del test di piegatura hanno raggiunto il 30% e le saldature MIG su 5083 piastre incrinate lungo la linea di fusione durante il rilascio del dispositivo.
Il filo soddisfaceva le specifiche chimiche e tuttavia non riusciva a produrre. La specifica mancante era l'allungamento. Per il filo per saldatura dell'alluminio, l'allungamento è la proprietà meccanica che collega la progettazione della lega, il processo di trafilatura e ricottura e l'integrità finale della saldatura. È anche il numero che la maggior parte degli acquirenti salta.
Cosa misura realmente l’allungamento del filo di saldatura in alluminio
L'allungamento è la percentuale di estensione plastica che un campione di filo raggiunge al momento della frattura in un test di trazione standardizzato ed è la misura più diretta della duttilità del metallo d'apporto disponibile su un certificato di materiale.
Nella prova di trazione definita da AWS A5.10, un campione di filo viene tirato fino a fratturarsi e l'allungamento è l'aumento della lunghezza del calibro diviso per la lunghezza originale, espresso in percentuale. Un allungamento maggiore significa che il filo assorbe più sollecitazioni plastiche prima di rompersi. In un deposito di saldatura, la stessa proprietà decide se il metallo solidificato può allungarsi sotto stress da contrazione senza lacerarsi.
Due valori contano. L'allungamento del filo descrive la materia prima; L'allungamento del deposito come saldato descrive il metallo saldato solidificato e prevede le prestazioni di servizio reali. Un rapporto di prova completo afferma entrambi.
Perché l'allungamento controlla direttamente la qualità della saldatura
Un deposito di saldatura con allungamento adeguato resiste alle crepe da solidificazione, supera le prove di piegatura guidata e tollera i carichi di servizio senza cedimenti fragili, mentre un riempitivo a basso allungamento moltiplica il rischio di tutti e tre.
Quando una saldatura si raffredda, l'alluminio si ritira di circa il 6% in volume e il deposito in fase di solidificazione deve deformarsi plasticamente per sopportare tale deformazione. La chimica controlla la resistenza al cracking a caldo nell'intervallo di temperature fragili, ma dopo la solidificazione, l'allungamento porta il carico. Le prove di piegatura sono prove di allungamento in un'altra geometria.
- I test di piegatura vengono superati senza strappi sui bordi
- Crepe e elementi che aumentano lo stress assorbono la tensione
- Avanzamento costante del filo nelle torce MIG
- Comportamento a fatica affidabile su telai strutturali
- Crepe sulla linea di fusione durante il rilascio del dispositivo
- Piega scarti su componenti marini e ferroviari
- Crepe nel cratere e nei punti di inizio-fine
- Rottura prematura di gruppi vibranti
I produttori marini e criogenici scelgono i riempitivi 5xxx in lega di magnesio per la loro resistenza e duttilità.
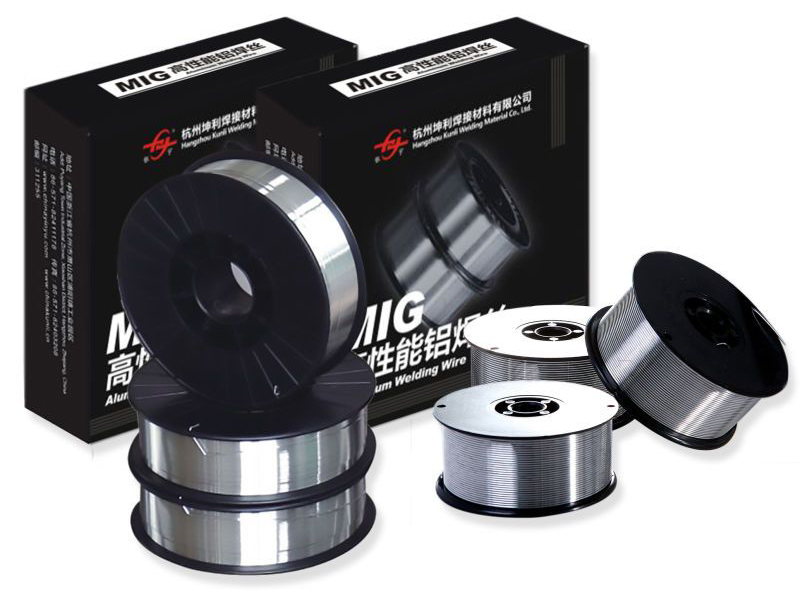 Filo per saldatura in alluminio ER5183 per applicazioni marine e criogeniche Questo riempitivo di magnesio-manganese offre un'elevata resistenza alla saldatura e alla corrosione dell'acqua di mare, rendendolo una scelta affidabile per i giunti della serie 5xxx dove i valori di allungamento devono essere verificati sul certificato. Visualizza il prodotto →
Cinque fattori che determinano l'allungamento finale
La chimica della lega, la storia della trafilatura a freddo, la ricottura finale, il diametro del filo e le condizioni della superficie si combinano per impostare il valore di allungamento stampato sul certificato.
- Chimica delle leghe. Il magnesio aumenta il tasso di incrudimento e la resistenza finale; il silicio riduce la duttilità. ER5356 ed ER5183 forniscono un allungamento maggiore rispetto a ER4043 a temperatura equivalente.
- Storia del disegno e della ricottura. La trafilatura a freddo dall'asta a 1,2 mm aumenta la resistenza e distrugge l'allungamento. Una corretta ricottura finale ripristina la duttilità; un filo sottoricotto può scorrere 10-15 punti più in basso.
- Diametro del filo. Il filo inferiore a 1,0 mm riceve una riduzione cumulativa della trafilatura maggiore e necessita di un controllo di ricottura più rigoroso per corrispondere all'allungamento del filo da 1,6 mm.
- Condizioni superficiali. Graffi, lubrificanti in formazione e macchie di ossido agiscono come tacche che innescano una frattura precoce nel test di trazione e riducono la durata della punta di contatto.
- Consistenza del lotto. Una piccola variazione della temperatura del forno di ricottura può spostare l'allungamento di 5-8 punti tra lotti con chimica identica.
Se la vostra applicazione dipende dalla maggiore duttilità delle leghe 5xxx, controllate i valori documentati prima di ordinare.
 Filo per saldatura in alluminio ER5356 con valori di allungamento documentati Consigliato per le leghe 5xxx e 6xxx, questo filo di magnesio al 5% si abbina al colore del metallo base anodizzato. Controlla l'allungamento elencato rispetto ad AWS A5.10 prima di ordinare per confermare che soddisfi i tuoi requisiti di duttilità. Visualizza il prodotto →
Come verificare l'allungamento durante l'approvvigionamento del filo
Richiedi rapporti di test meccanici specifici del lotto, conferma che la lunghezza del calibro e il metodo di prova corrispondono ad AWS A5.10 e convalida il numero con la tua ispezione in entrata.
- Richiedere certificati di conformità che riportino i dati di test effettivi per i fusti consegnati, non le gamme delle brochure.
- Controllare il percorso della materia prima: lega di base, fonte di vergella, passaggi di trafilatura e registrazioni di ricottura.
- Confermare il metodo di prova; lunghezze di calibro diverse producono numeri di allungamento diversi.
- Esegui un test di piegatura guidata in entrata su una piastra scanalata per lavori critici.
| Lega | Allungamento del filo, ricotto | Allungamento del deposito | Caratteristico |
| ER1100 | 30-40% | 18-30% | Massima duttilità, bassa resistenza |
| ER4043 | 12-18% | 6-12% | Abbinamento anodizzato a base di silicio, resistente alle crepe |
| ER4943 | 15-20% | 9-14% | Resistenza superiore a ER4043, buona corrispondenza dei colori |
| ER5356 | 20-26% | 14-19% | Elevata resistenza, duttilità, corrispondenza dei colori |
| ER5183 | 20-25% | 15-20% | Resistenza criogenica di grado marino |
| ER5556 | 22-28% | 15-20% | Magnesio più alto, massima resistenza |
Per 6061 e altre leghe trattabili termicamente, ER4043 rimane il riempitivo predefinito ed è ampiamente fornito.
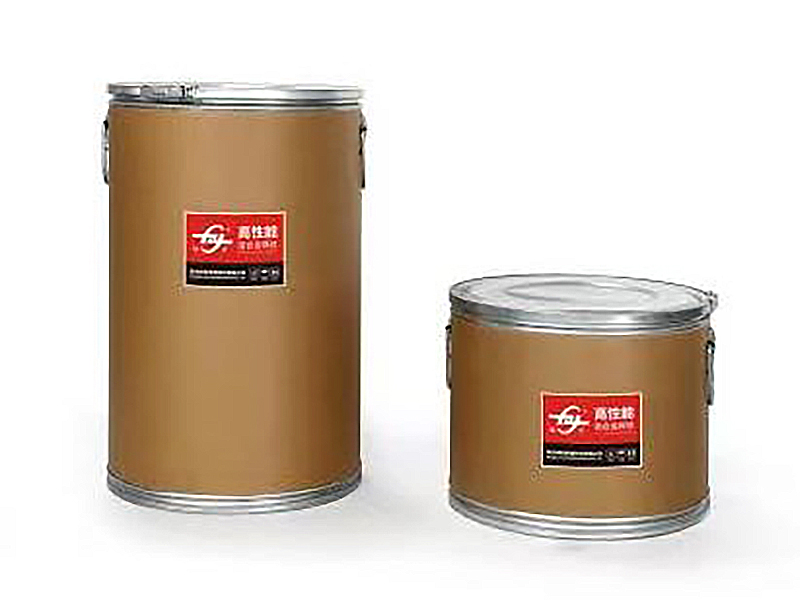 ER4043 Filo per saldatura in alluminio e silicio per leghe trattabili termicamente Un riempitivo di silicio al 5% ampiamente disponibile con eccellente fluidità, ideale per 6061 e leghe simili. Verificare i registri di processo del produttore per confermare che l'allungamento sia coerente tra i lotti prima dell'uso. Visualizza il prodotto →
Confermare che il produttore documenti il processo di controllo qualità dalla lega al filo finito e può fornire registrazioni di processo su richiesta. La tracciabilità è l’unica prova pratica che l’allungamento è ripetibile tra lotti.
Per i programmi strutturali, cercare la convalida istituzionale. Hangzhou Kunli Welding Materials Co., Ltd. detiene le approvazioni DB, CE, ABS, DNV e CCS e rapporti di fornitura qualificati con CRRC e Maersk.
Passaggi pratici per proteggere l'allungamento nella produzione
L'allungamento incorporato nel filo viene preservato solo se lo stoccaggio, il sistema di alimentazione e i parametri di saldatura prevengono danni alla superficie, assorbimento di umidità e cambiamenti involontari dell'arco.
- Conservare le bobine aperte in armadi asciutti con un'umidità relativa inferiore al 40%; l'umidità fa crescere strati di ossido che agiscono come iniziatori di crepe.
- Alimentazione attraverso i rivestimenti in PTFE con piegature minime; piega il filo durante la lavorazione a freddo e ne degrada la duttilità.
- Sostituire le punte di contatto quando l'usura del foro supera 0,1 mm; le punte usurate aggiungono attrito e rigano il filo.
- Mantenere la sporgenza nell'intervallo 15-20 mm; un'eccessiva sporgenza aumenta il riscaldamento della resistenza.
- Conservare il filo nella confezione originale fino al momento dell'uso; gli oli della pelle creano percorsi di porosità.
Domande frequenti sull'allungamento del filo
Qual è una buona percentuale di allungamento per il filo di saldatura in alluminio?
Per il filo ricotto, le leghe 5xxx forniscono tipicamente il 20-28%, le leghe 4xxx il 12-18% e l'ER1100 oltre il 30%. Per i depositi nel servizio strutturale, il minimo del 14-18% è una soglia affidabile.
Un allungamento maggiore significa sempre una migliore qualità della saldatura?
Il n. ER4043 ha un allungamento inferiore rispetto a ER5183 ma una migliore resistenza alle crepe sulle leghe trattabili termicamente poiché il silicio controlla l'intervallo di solidificazione. Bilanciare l'allungamento con la resistenza, la risposta alla corrosione e il comportamento alla fessurazione.
Perché i fili 5xxx mostrano un allungamento maggiore rispetto ai fili 4xxx?
Il magnesio nei fili 5xxx si rafforza grazie a una soluzione solida senza la fragile rete di silicio che limita la duttilità nei fili 4xxx. La ricottura ripristina la duttilità del filo trafilato; la chimica stabilisce il limite.
Quale norma regola le prove di allungamento per il filo di saldatura in alluminio?
AWS A5.10 classifica i metalli d'apporto in alluminio e fa riferimento alle procedure di trazione; La norma ISO 18273 definisce le designazioni delle leghe. Confrontare i valori solo con la stessa lunghezza di calibro e metodo di prova.
NEXT:Filo per saldatura in alluminio sottile: spiegazione dei principali fattori di selezione
prodotti correlati
-
 Visualizza altro
5154 Filo per saldatura in lega di alluminio
-
 Visualizza altro
ER4043 Filo per saldatura in alluminio e silicio
-
 Visualizza altro
Filo per saldatura Mig in alluminio ER4047
-
 Visualizza altro
Filo in lega Al-Mg ER5154
-
 Visualizza altro
Filo per saldatura in alluminio e magnesio ER5087
-
 Visualizza altro
Filo per saldatura in alluminio ER5183
-
 Visualizza altro
Filo per saldatura in alluminio ER5356
-
 Visualizza altro
Filo per saldatura in alluminio ER5554
-
 Visualizza altro
Filo per saldatura in alluminio ER5556
-
 Visualizza altro
Filo per saldatura in alluminio ER1100
-
 Visualizza altro
Filo per saldatura in alluminio ER5754
-
 Visualizza altro
Filo per saldatura in alluminio ER2319

